varför är både vakuumtanken och spraytanken viktiga i PE-rörextruderingslinjen?
Varför är både vakuumvattentanken och sprayvattentanken nödvändiga i PE-rörsträngsprutningslinje?
PE-rörextruderingslinje: rollerna för vakuumvattentanken och sprayvattentanken
När PE-rör extruderas från formen, existerar de i ett högtemperatursmält och uppmjukat tillstånd, utan en fast ytterdiameter och cirkuläritet; därför är snabb formning och kylning väsentliga för att förhindra att rören kollapsar, deformeras eller avviker från specificerade dimensionstoleranser. Vakuumvattentanken utför diameterinställning och formning, medan sprayvattentanken fortsätter kylningsprocessen; de två systemen har distinkta funktionella roller.

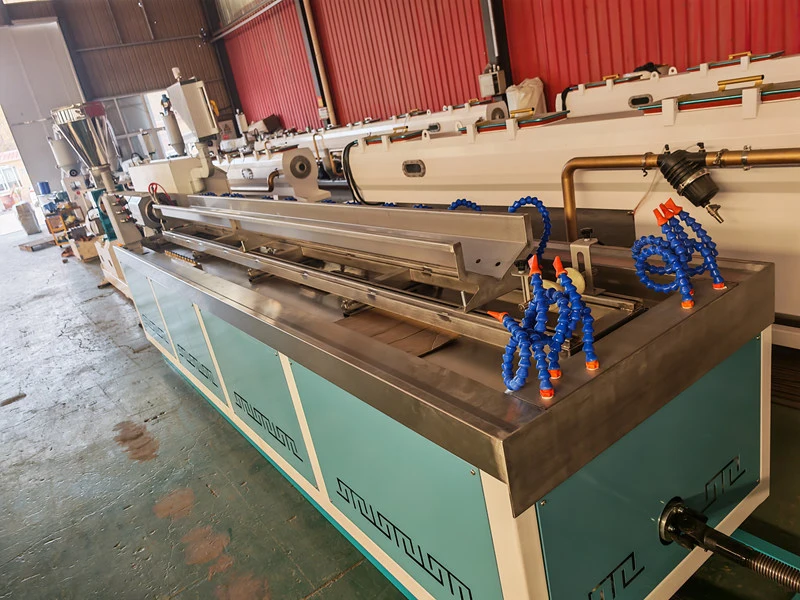
1. Vakuumvattentank (vakuumtank med konstant diameter, kärnformningssektion)
Funktion: För att "suga" det flexibla PE-röret, fixera dess ytterdiameter och cirkulärhet och samtidigt utföra preliminär kylning. Princip: Vattentanken fylls med vatten och ett vakuum skapas inuti tanken, vilket resulterar i undertryck i tanken; rörets yttervägg pressas sedan tätt mot innerväggen av den diameterpassande hylsan av atmosfärstryck, vilket med våld expanderar det smälta PE-röret till dess standardytterdiameter, vilket säkerställer att röret bibehåller sin cirkulärhet utan att plattas till.
· Omedelbart efter att ha lämnat formhuvudet har rörmaterialet en hög temperatur och förblir mjukt; i detta skede måste man undvika plötslig, stor volym hällning av kallt vatten, eftersom detta skulle orsaka snabb kylning av ytan medan insidan förblir smält, vilket potentiellt leder till höga inre spänningar, sprickbildning och deformation av rörväggen.
· Vattentemperaturen i vakuumkammaren hålls vanligtvis mellan 30–50 °C; det varma vattnet används för att forma, gradvis avleda värme.
· Låsning av ytterdiametern med vakuumundertryck är den mest kritiska stationen för att säkerställa rörmaterialets dimensionstoleranser och förhindra ovalitet.
· Samtidigt omsluter vattenfilmen röret, vilket ger initial kylning som främjar bildandet av ett fast hudlager på rörytan; detta skikt ger tillräcklig styvhet för att förhindra att röret kollapsar.
I avsaknad av en vakuumvattentank kommer det extruderade PE-röret att bli mjukt och hängigt, uppvisa inkonsekventa ytterdiametrar och visa överdriven ovalitet, vilket gör det omöjligt att uppfylla de nationella standardmåtten.

2. Sprayvattentank (kylvattentank, bakre kylsektion)
Funktion: För att uppnå djup och varaktig kylning, bringa hela röret till en temperatur nära omgivningstemperaturen. Efter vakuumformning har rörets yttre vägg redan stelnat, men rörväggens inre temperatur förblir hög och kärnskiktet förblir mjukt; följaktligen kommer röret fortfarande att deformeras under mekanisk påfrestning. Spraykammaren använder högtrycksvattendimma för att jämnt spraya rörets yttervägg från alla sidor, vilket kontinuerligt leder bort den inre värmen från rörväggen:
· Flerstegs zonbesprutning, med lägre vattentemperatur (rumstemperatur);
· Spraya jämnt från alla sidor för att förhindra rörböjning orsakad av enkelriktad kylning;
· Sänk gradvis rörmaterialets totala temperatur tills hela rörväggen har härdat helt och röret går in i dragmaskinen;
· Jämfört med nedsänkningskylning är spraykylning mindre benägen att orsaka bubblor att fästa på rörväggarna, ger en jämnare kylning och resulterar i lägre inre spänningar i rörmaterialet.
Om endast en vakuumkammare används och ingen spraykammare finns, kommer temperaturen i kärnområdet av röret att vara hög, vilket gör att röret sträcker sig och deformeras under dragkrafter; efter skärning är den benägen att studsa och böjas.

summera
Vakuumtank = primärt för formning, med mild kylning: negativt tryck appliceras på slangen för att säkerställa den yttre diametern och rundheten;
Sprayvattentank = Primärt för kylning, med extra stabilisering: kyl helt och härda rörmaterialen från utsidan till insidan för att förhindra efterföljande deformation.
Således är dessa två processer sekventiella och funktionellt komplementära nyckelsteg i PE-rörsträngsprutningsprocessen; frånvaron av endera skulle göra det omöjligt att tillverka PE-rör som uppfyller de krav som krävs för dimensionell precision och mekanisk prestanda. Följaktligen är båda oumbärliga komponenter i produktionslinjekonfigurationen.
Relaterade nyheter
- Fördelar med gummibevattningsrör kontra traditionella bevattningsrör
- Kan Yongte tillhandahålla nyckelfärdig projekttjänst för WPC-trädgårdsanläggning?
- 200x50 mm återvunnen massiv plastvirkemaskin testad framgångsrikt
- Yongte WPC Kolumntillverkningsmaskin med samextrudering har testats framgångsrikt
- Hur kan plastfilmsspillan användas för att producera trä-plastkompositprodukter (WPC)?
- WPC Extrusion Machine Temperaturinställning
Lämna ett meddelande till mig