Varför utrustar vi PE-rörextruder med 33:1 L/D?
Fördelar med att använda en extruder med 33:1 L/D-förhållande för PE-vattenrörproduktion
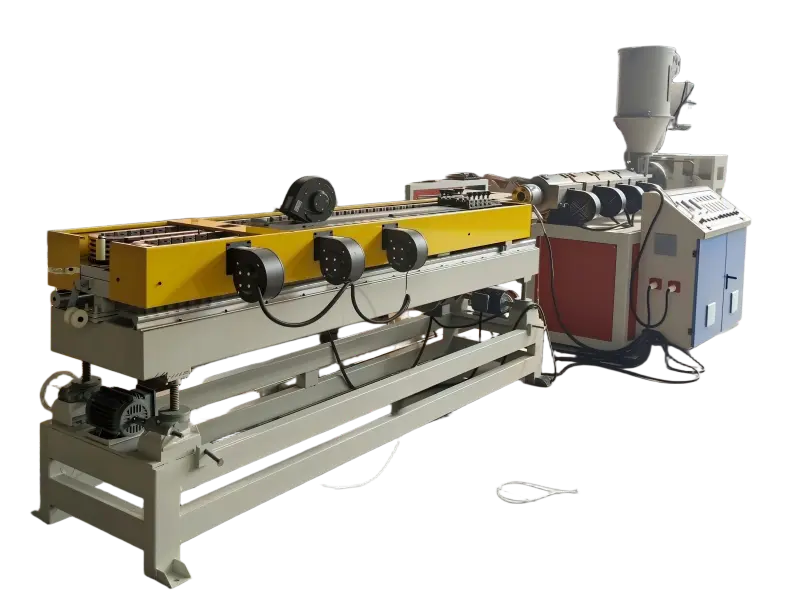
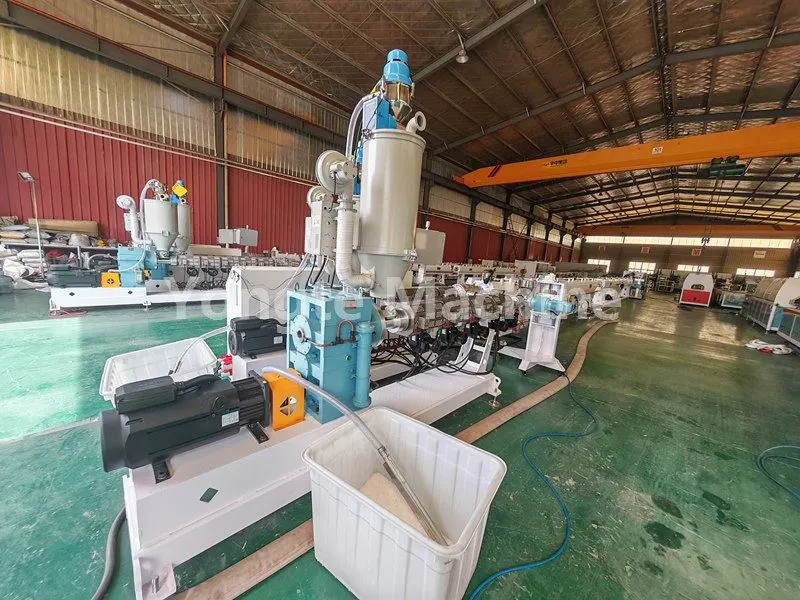
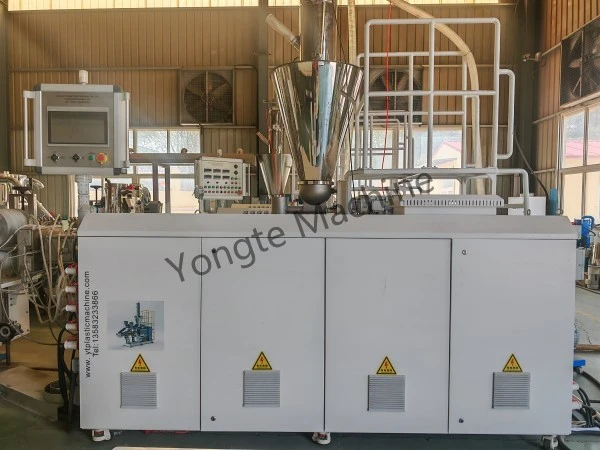
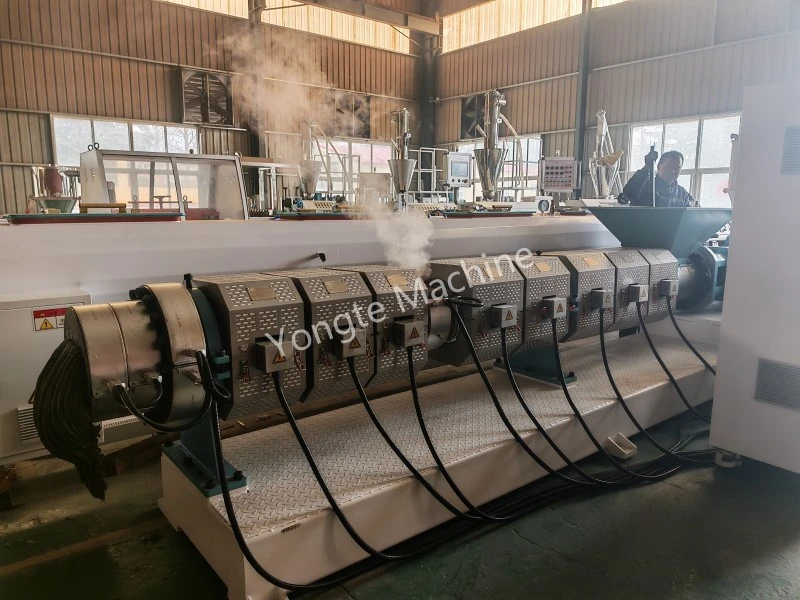
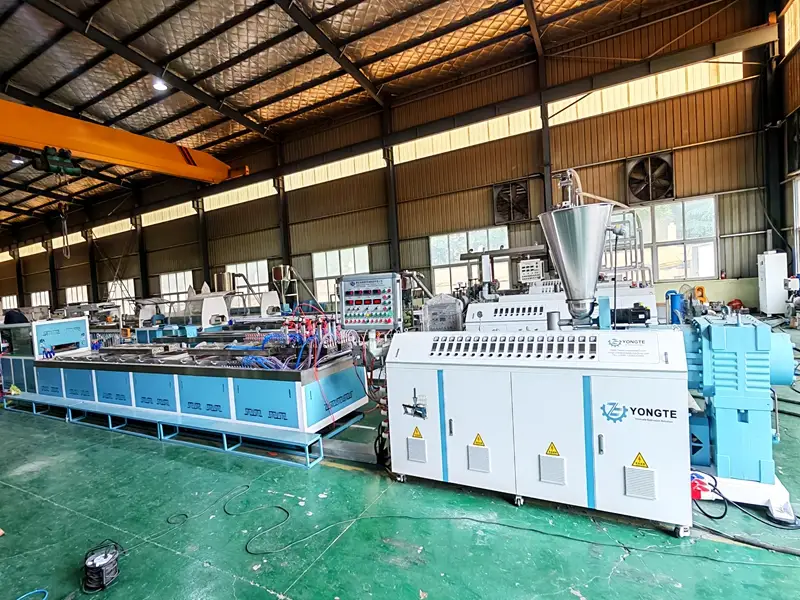
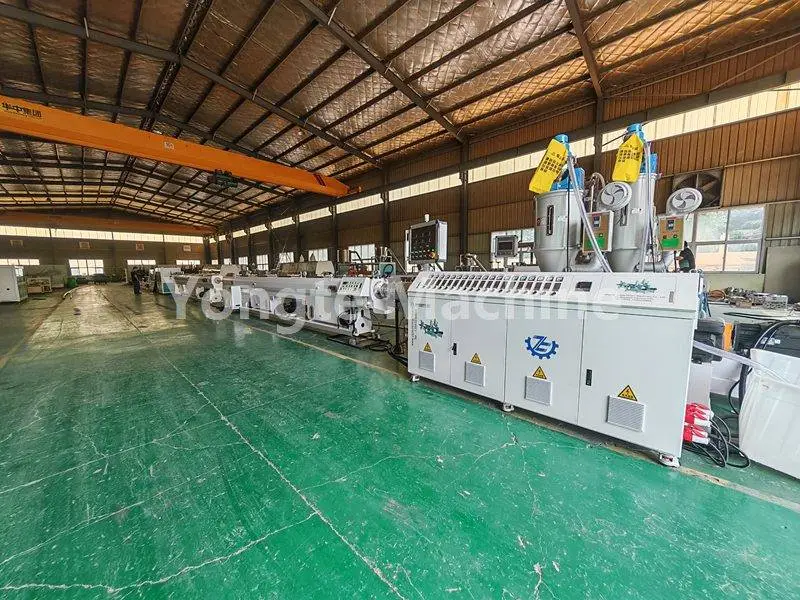
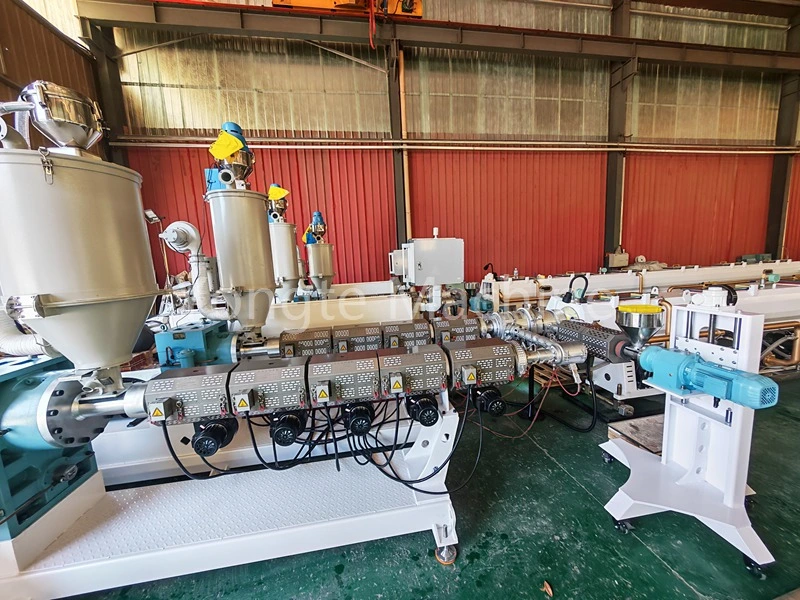
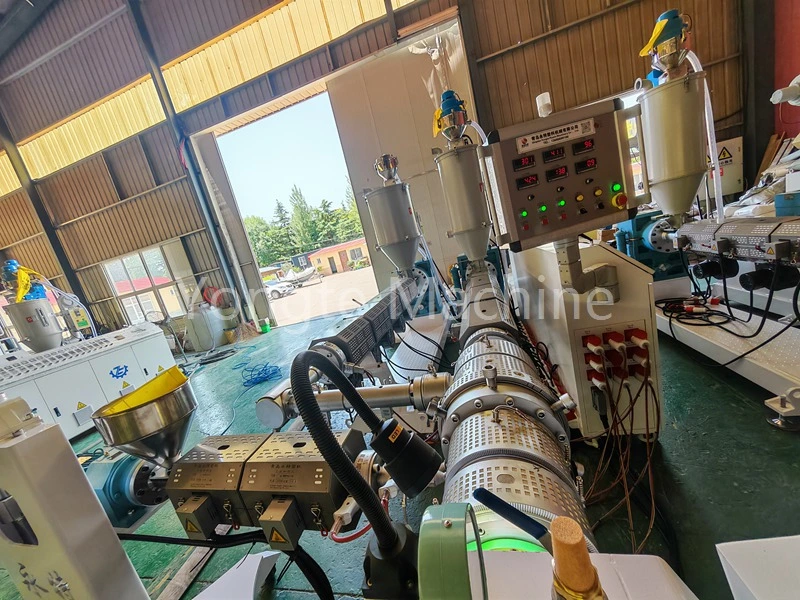
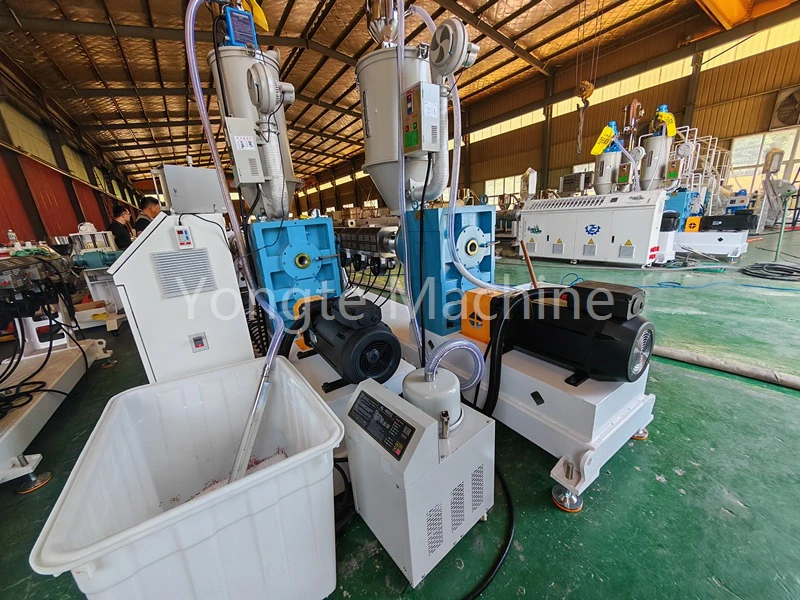
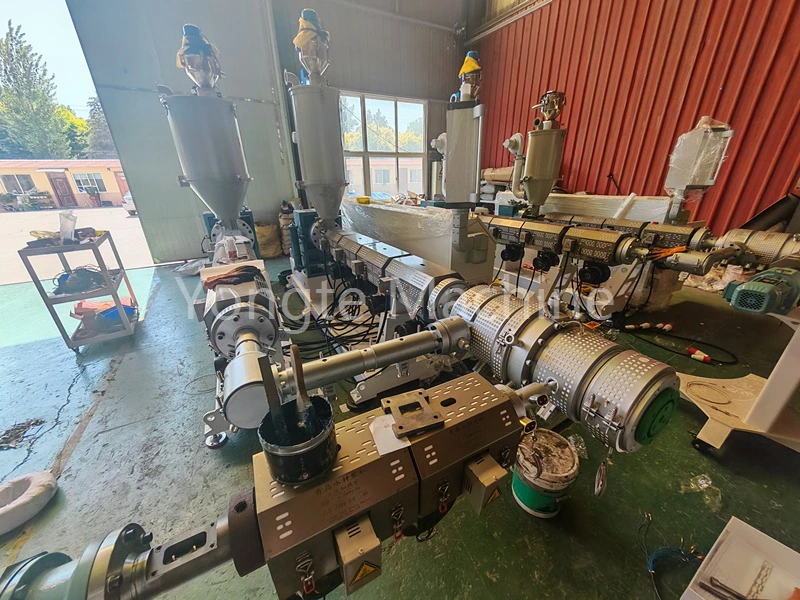
Vårt företag är specialiserat på tillverkning av utrustning för tillverkning av PE-rör. För att möta kraven för PE-rörsträngsprutningsprocesser har vi lanserat en serie extruderare med ett längd-till-diameterförhållande på 33:1, inklusive SJ65/33 16–63 mm PE-rörutrustning, SJ75/33 75–160 mm PE-rörproduktionslinjen, SJ90/33 160–31J mm rörledning, SJ90/33 160–31J mm och PE-extrusion 300–500 mm produktionsutrustning för PE-rör. Denna serie av utrustning har visat på flera enastående fördelar i faktiska produktionsapplikationer, vilket gör det möjligt för tillverkningsföretag att förbättra rörkvaliteten och optimera produktionseffektiviteten.
Följande avsnitt ger en detaljerad översikt ur olika perspektiv.
I. Fördelar med plastisering och gjutning
1. Med grundlig smältning minimeras bildningen av kristallisationspunkter och osmälta partiklar. Den utökade skruvrörelsen säkerställer en optimal uppehållstid för materialet i cylindern, vilket gör att HDPE-partiklar kan smälta gradvis. Detta underlättar en mjukare övergång från fast till smält tillstånd, vilket förhindrar lokaliserat osmält material. Dessutom minskar rörets släta inre och yttre ytor förekomsten av pinholes och kristallisationsdefekter, vilket minskar risken för rörbrott.
2. För PE-vattenförsörjningsrör, tillsats av kimrök till färgförrådsblandningen – tillsammans med effektiv spridning av återvunnet material – förbättrar anti-åldringsprestandan; många produktionslinjer innehåller också återvunnet material. En 33:1 skruvblandare ger tillräckligt med blandningsslag för att säkerställa en jämn spridning av kimrök, vilket minimerar bildningen av svarta fläckagglomerat och garanterar därigenom rörens långvariga väderbeständighet. Dessutom resulterar användningen av återvunnet material i överlägsen smälthomogenitet.
2. Stabilt smälttryck säkerställer hög dimensionell precision av slangen.
1. En längre doseringssektion ger minskad extruderingspulsering. Med en längre doseringssektion i en extruder med långa skruv, stabiliseras smältan mer grundligt och buffras inuti doseringssektionen, vilket leder till mindre fluktuationer i smälttryck, stabil utloppsflödeshastighet och överlägsen dimensionell konsistens hos de extruderade rören.
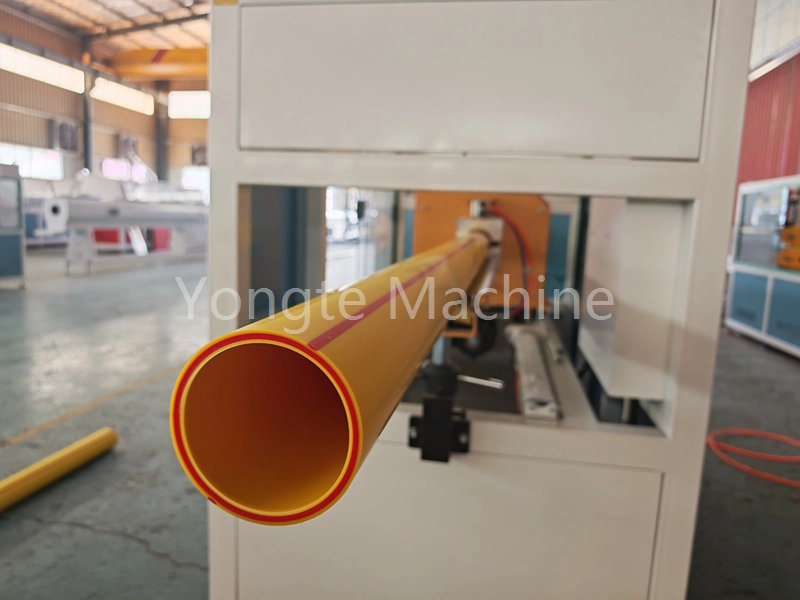
2. Enhetlig väggtjocklek och kontrollerbar ellipticitet, i kombination med stabil tryckprestanda, resulterar direkt i snäva väggtjocklekstoleranser och låg ellipticitet för rörprodukterna. PE-tryckrör är tryckbärande rörmaterial; enhetlig väggtjocklek är avgörande för att säkerställa överensstämmelse med kraven på ringstyvhet och statisk hydrostatisk hållfasthet, vilket minskar felfrekvensen vid slutproduktinspektioner och gör dessa rör idealiska för långvarig, kontinuerlig och stabil produktionsoperation.
III. Brett processsortiment och stark produktionsanpassningsförmåga
1. Det finns större potential för att öka produktionskapaciteten. Jämfört med en 30:1-skruv möjliggör en 33:1-skruv högre extruderingshastigheter och ökad effekt under samma skruvdiameter, vilket avsevärt ökar produktionskapaciteten per tidsenhet. Samtidigt undviker den den överdrivna skjuvspänningen som är förknippad med 38:1 eller 40:1 skruvar, och säkerställer därmed produktionsökningar samtidigt som de negativa effekterna av överskjuvning mildras.
2. Hög tolerans mot råvaruvariabilitet: När det finns mindre variationer i råvarusatsens egenskaper eller i förhållandet återvunnet material, kan processen lättare justeras, vilket minskar sannolikheten för kvalitetsfluktuationer och därmed förbättrar produktionsfeltoleransen.
IV. Dämpar termisk nedbrytning för att bevara de mekaniska egenskaperna hos PE-material
· HDPE är känsligt för värmeutveckling vid överdriven skjuvning: jämfört med långa skruvar med ett förhållande på >36:1, säkerställer ett skruvförhållande på 33:1 att uppehållstiden inte blir alltför lång. Följaktligen förblir den termiska historien och skjuvningsprofilen som upplevs av materialet i cylindern måttlig, vilket gör att skjuvvärmen kan kontrolleras effektivt. Detta tillvägagångssätt förhindrar molekylär kedjeklyvning, säkerställer att rörens draghållfasthet och hydrostatiska tryckprestanda inte försämras och undviker förekomsten av sprödhet, gulning eller förkolnade partiklar i rören.
Kort sagt: mjukgöring är tillräckligt, men det kommer inte att "koka" PE.
V. Övergripande kostnadseffektivitet för utrustning (ur ett tekniskt perspektiv)
· Jämfört med 30:1 erbjuder denna variant en högre övre gräns för produktkvalitet, med större marginal för förbättring av mjukningskvalitet och smältenhet, vilket gör den lämplig för PE-rör med stor diameter, höghastighetsproduktionslinjer och tryckbeständiga rörapplikationer utomhus.
· Jämfört med 38/40:1 erbjuder 33/1-varianten lägre värdströmförbrukning, minskad energianvändning, mindre skruvslitage, lägre underhållskostnader och förbättrat motstånd mot överhettningsinducerad nedbrytning. Följaktligen använder HDPE-tryckrörsindustrin i stor utsträckning 33:1 som den föredragna standardspecifikationen, som balanserar produktionskapacitet, produktkvalitet och energieffektivitet.
Sammanfattning
PE-rörextrudern med förhållandet 33:1 längd-till-diameter, designad för produktion av PE-vattenförsörjningsrör, säkerställer noggrann mjukning av materialet, främjar jämn spridning av kimrök och återvunnet material inom smältfasen, förhindrar prestandafluktuationer orsakade av lokal agglomeration, upprätthåller stabilt smälttryck och uppnår hög precision i rörväggstjockleken. Samtidigt som produktionskapaciteten upprätthålls kontrollerar denna extruder effektivt skjuvvärme, förhindrar nedbrytning av HDPE och garanterar rörens hydrostatiska styrka och väderbeständighet. Dessutom erbjuder den en stark processanpassningsförmåga, vilket balanserar produktkvalitet med produktionskostnader, vilket gör det till det föredragna valet för produktionslinjer för HDPE-tryckrör.
Relaterade nyheter
- Fördelar med gummibevattningsrör kontra traditionella bevattningsrör
- Kan Yongte tillhandahålla nyckelfärdig projekttjänst för WPC-trädgårdsanläggning?
- 200x50 mm återvunnen massiv plastvirkemaskin testad framgångsrikt
- Yongte WPC Kolumntillverkningsmaskin med samextrudering har testats framgångsrikt
- Hur kan plastfilmsspillan användas för att producera trä-plastkompositprodukter (WPC)?
- WPC Extrusion Machine Temperaturinställning
Lämna ett meddelande till mig