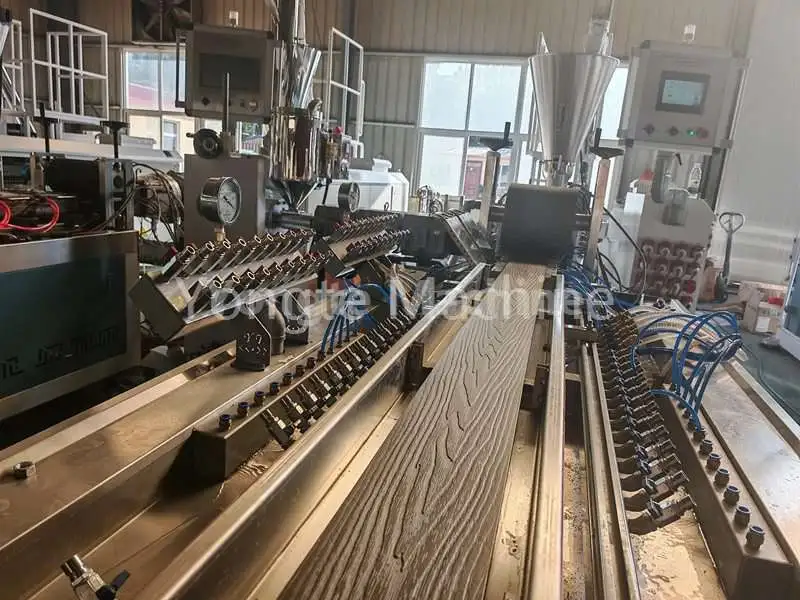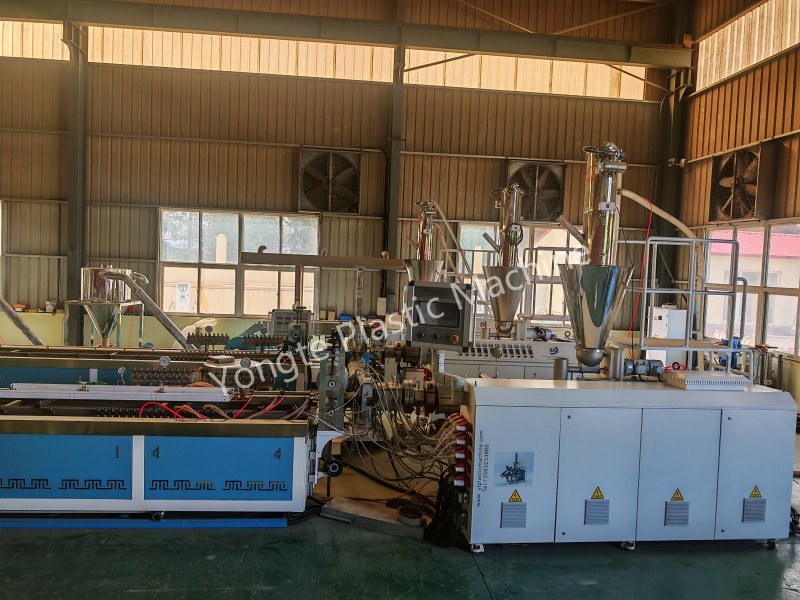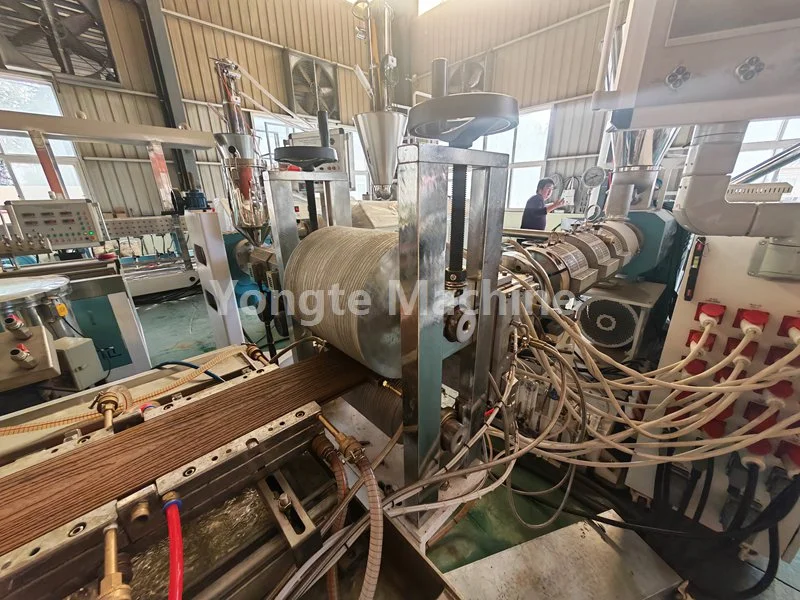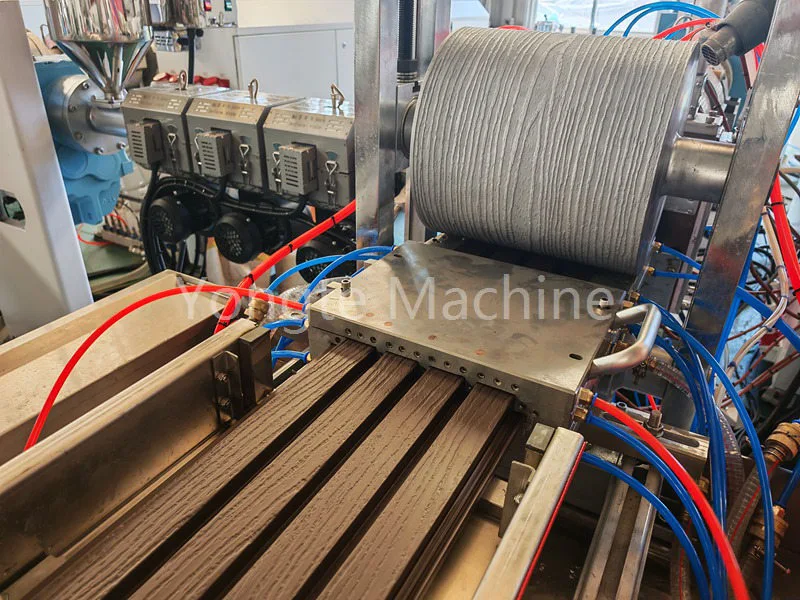
Hur lossar man fast skruv på WPC parallell dubbelskruvextruder?
Detaljerade steg och metoder för att lossa skruven som har fastnat i WPC parallell dubbelskruvextruder genom att manuellt rotera kopplingen.
Säkerhetsförutsättning: Hela maskinen måste vara avstängd och spärrad; abrupt start av huvudenheten för att tvångsdriva skruven är strängt förbjudet. PE-träplastmaterialet innehåller träpulver; efter kylning uppvisar materialet hög hårdhet och betydande klämkraft på skruven. Den totala längden på pipan är 3 meter; därför bör uppvärmnings- och isoleringstiden vara längre än vad som krävs för en kompakt maskinpipa.
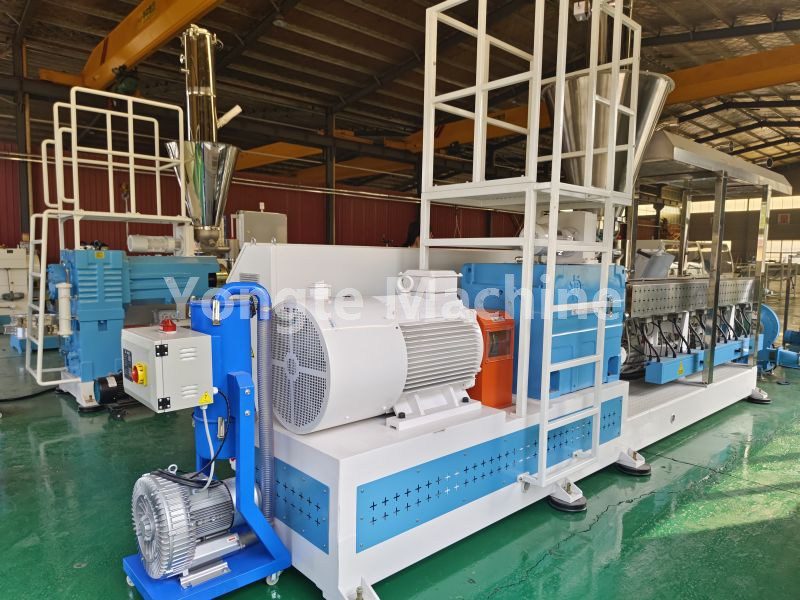
I. Rekommenderade parametrar för bakningstemperatur (föredraget för scenarier som fastnar för kallt material)
PEWPC Normal drifttemperatur: 170–190°C; Bakning Värmebörvärde Temperatur: 205–215°C
⚠ Den maximala temperaturen bör inte överstiga 220°C under längre perioder; när träpulver utsätts för temperaturer över 220°C är det mycket benäget att koka och förkolna, vilket gör de resulterande klumparna mycket svårare att ta bort.
3-meters fat zonbaserad värmekontroll (vanligen uppdelad i 5–6 zoner)
Zon 1 (utfodringssektion): 210–215°C [Högriskområde för stopp; prioritera uppvärmning]
Zon 2: 205210°C
Zon 3: 205210°C
Zon 4: 200–205°C
Zon 5 (Smälttransport): 200–205°C – Munstycke/flänszon: 200–205°C
Värm inte bara den bakre delen! De allra flesta problem med PE trä-plastmaterial uppstår inom cylinderns första 12-meterssektion.
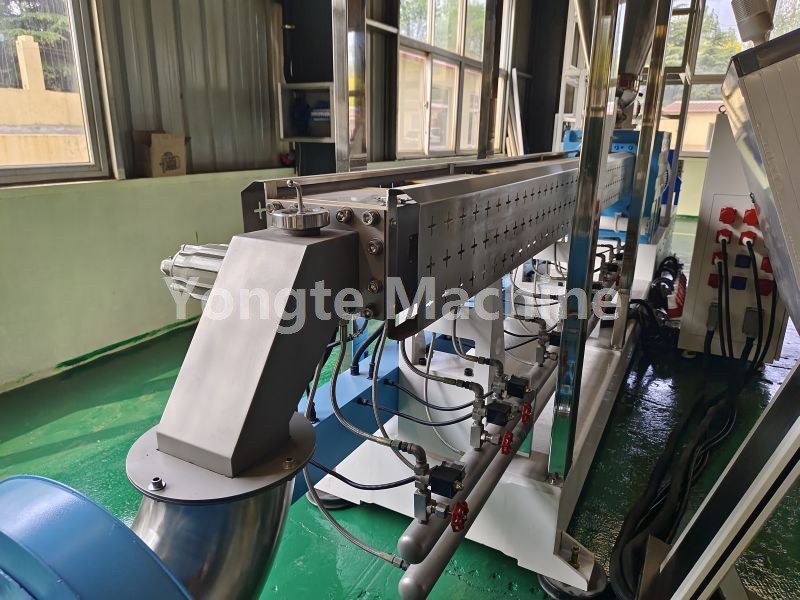
II. Värmeisolering och rotationssekvens (special för 3 meter långa cylindriska kärl)
1. När temperaturen når det inställda värdet, bibehåll den i minst 90 minuter innan du fortsätter;
2. Var 2530:e minut kommer systemet att uppleva en avstängningshändelse; koppla in rattkopplingen manuellt (framåt/bakåt).
· Tillåt en liten vridning fram och tillbaka: Stoppa ytterligare uppvärmning! Öka inte temperaturen ytterligare; vänd upprepade gånger rotationen av skivan och skruven;
· Håll det stilla: fortsätt isolera i ytterligare 60 minuter; den totala gräddningstiden bör inte överstiga 3 timmar.
Om maten fortfarande inte kokar igenom efter att ha gräddats i mer än 3 timmar, fortsätter att värma den för att bara bränna träpulvret; i detta fall, stoppa uppvärmningen och förbered dig för att ta isär maskinen för att ta bort skruven.
Vridteknik: Vrid trumman fram och tillbaka i en liten vinkel; undvik att applicera kraft i en enda riktning. När materialet börjar lossna, öka gradvis rotationsvinkeln för att krossa det härdade materialet.
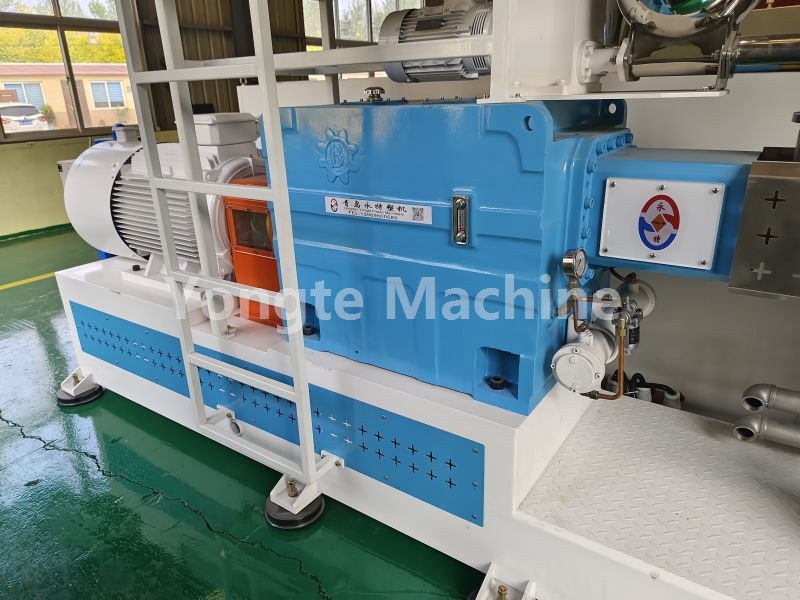
III. Enheten blir lös efter uppvärmning; Procedur för att återställa enheten när den slås på
1. När motorn har roterats mjukt utan motstånd, installera kopplingskåpan;
2. Låghastighets tomgångspuls i 35 sekunder; observera huvudenhetens tomgångsström;
3. När tomgångsströmmen återgår till det normala, mata först in rent PE-rengöringsmaterial; mata inte in trä-plastkompositmaterialet direkt i extruderingsröret – ta först bort det gamla materialet från låghastighetsextruderingsröret.
4. När utloppsströmmen är ren, fri från hårda klumpar eller svarta fläckar, växla gradvis tillbaka till matning av PEWPC-produktionsmaterialet, samtidigt som rotationshastigheten och matningshastigheten gradvis ökas.
IV. Uppvärmningsfel Demontering och rengöringsprocedur
1. Värm till cirka 200°C; ta bort munstycket och övergångsflänsen, rensa sedan den främre utloppsporten;
2. Använd en förlängd tryckstång vid den främre änden av pipan för att trycka det stelnade materialet utåt längs skruvstången;
3. Om enheten inte rör sig, ta bort två skruvar och rengör de gängade spåren på den härdade kylresten (PE-trä-plastkomposit) sektion för sektion;
4. Inspektera noggrant ingreppsspelet mellan de två skruvarna och kontrollera om det finns några främmande metallpartiklar på cylinderns innervägg;
Om kortets stopppunkt konsekvent inträffar i samma position, är det högst troligt på grund av järnspån eller andra främmande föremål; dessa måste identifieras, annars starta om enheten omedelbart för att sätta i kortet igen.
Relaterade nyheter
- Fördelar med gummibevattningsrör kontra traditionella bevattningsrör
- Kan Yongte tillhandahålla nyckelfärdig projekttjänst för WPC-trädgårdsanläggning?
- 200x50 mm återvunnen massiv plastvirkemaskin testad framgångsrikt
- Yongte WPC Kolumntillverkningsmaskin med samextrudering har testats framgångsrikt
- Hur kan plastfilmsspillan användas för att producera trä-plastkompositprodukter (WPC)?
- WPC Extrusion Machine Temperaturinställning
Lämna ett meddelande till mig