Företagsnyheter
 28 2026-09
Kommer WPC-produktionsanläggningen att orsaka miljöföroreningar?
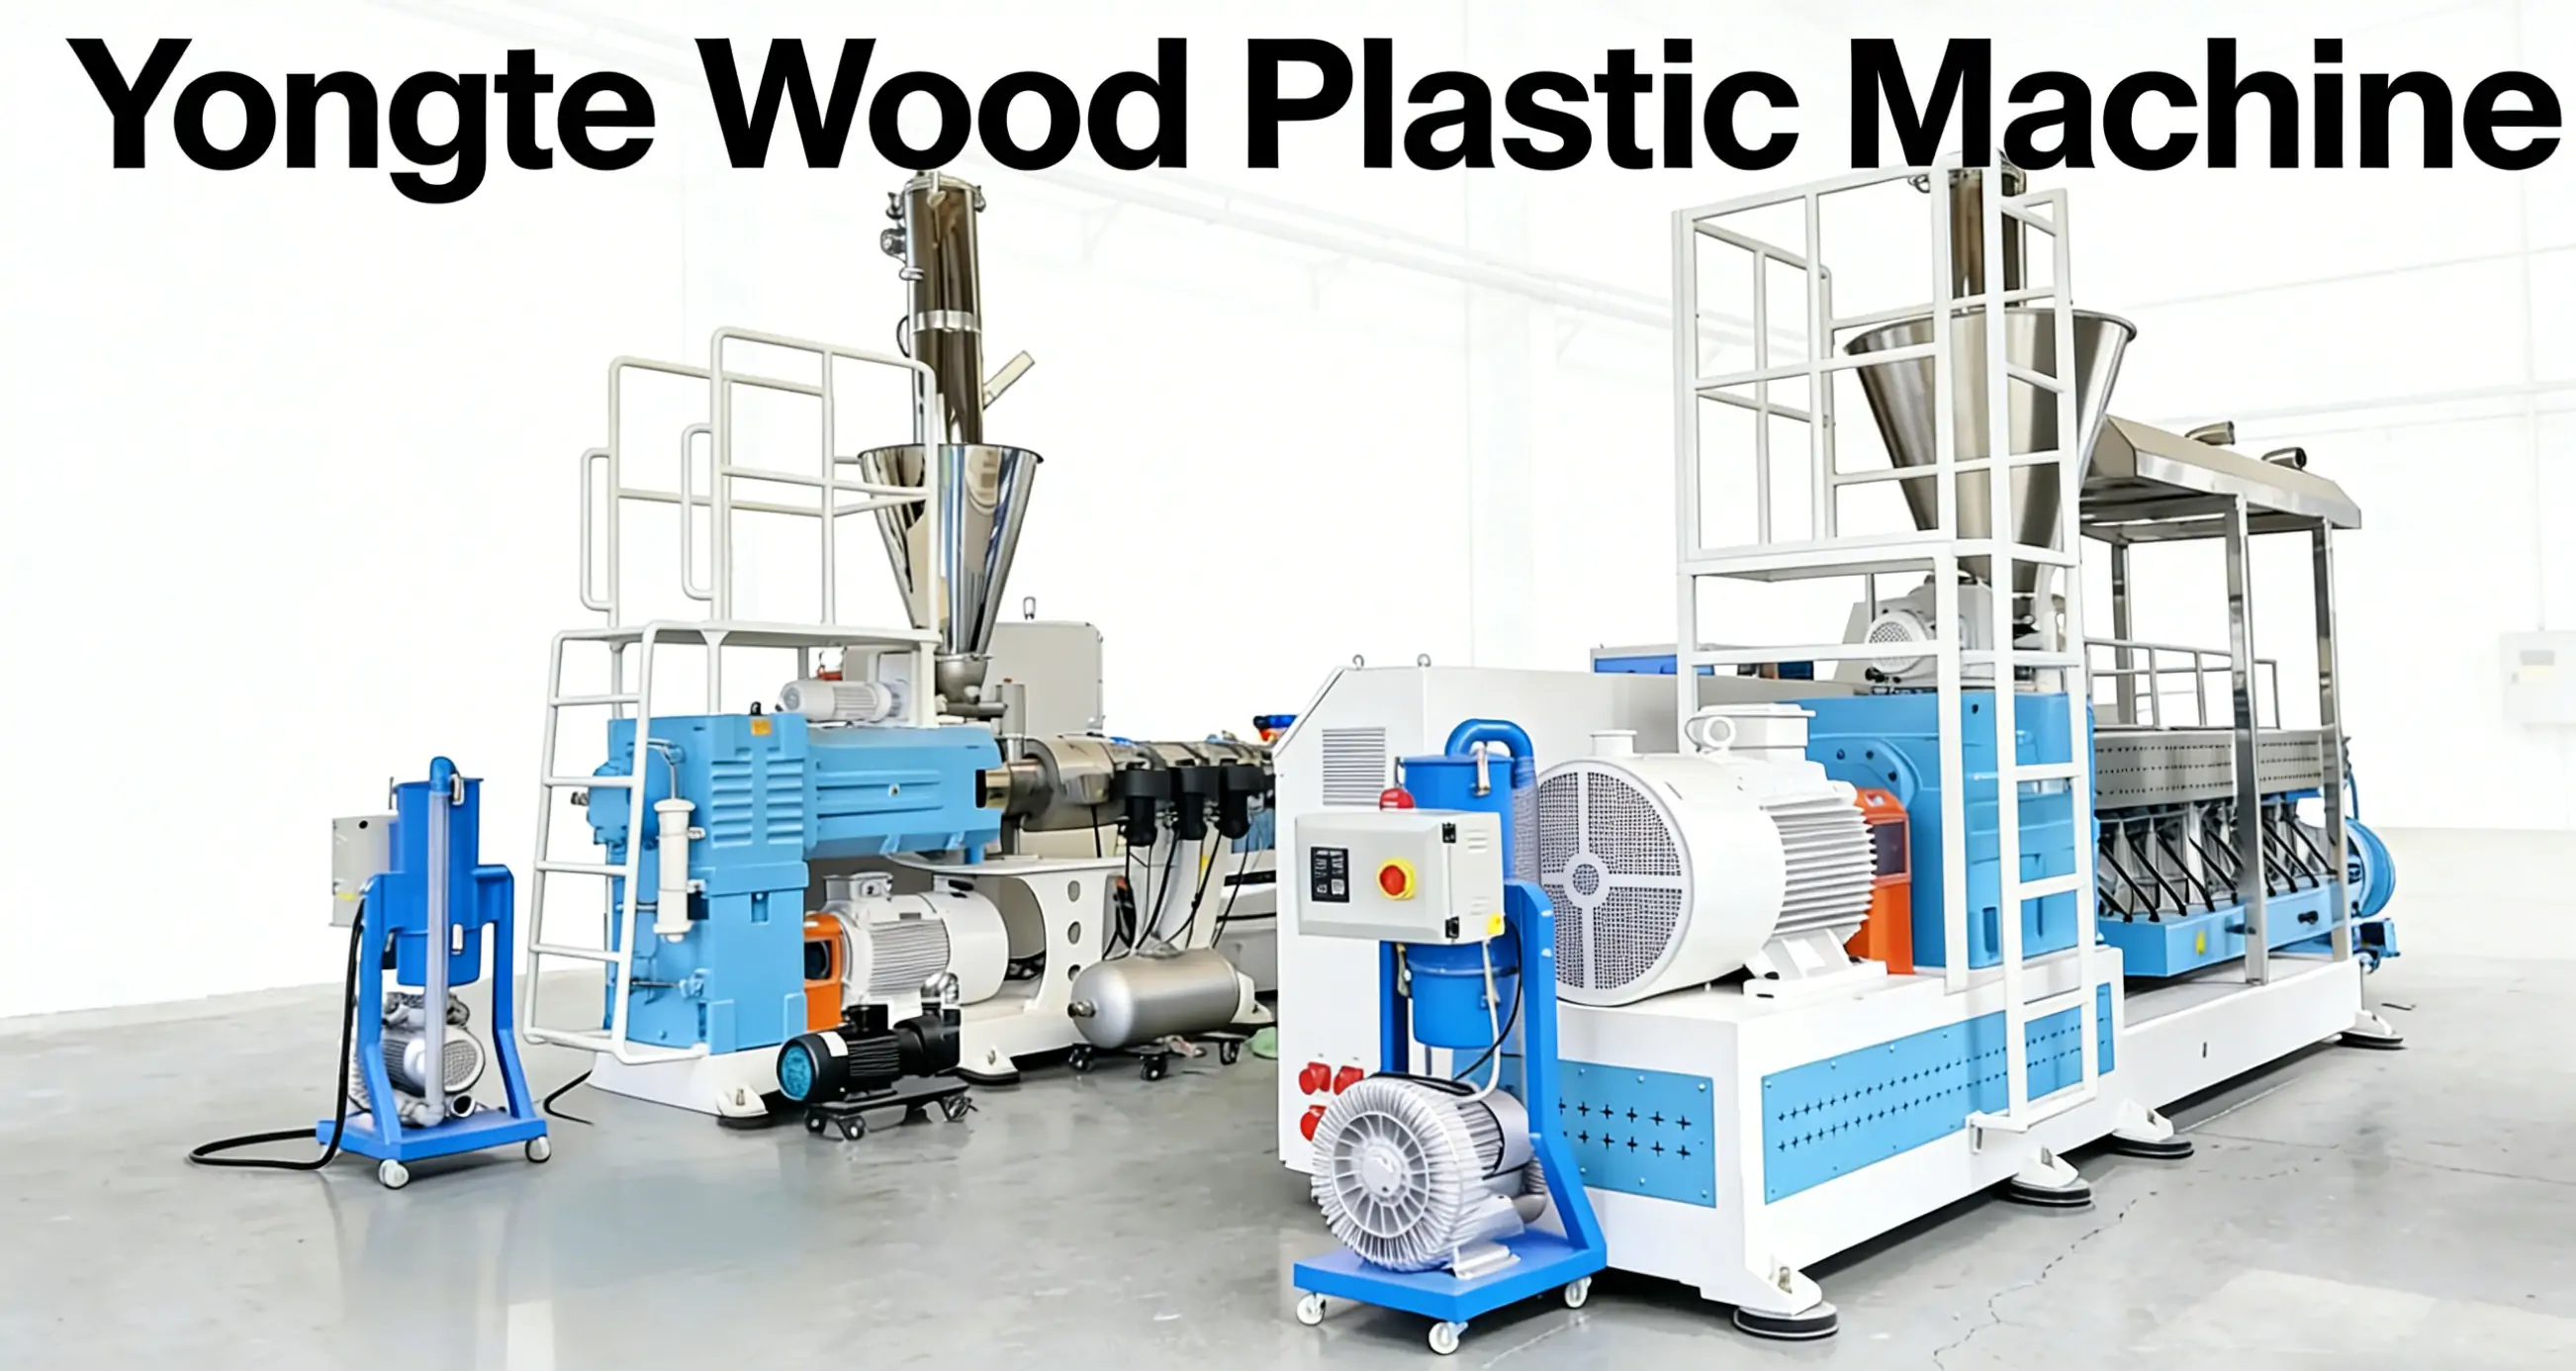
Yongte WPC produktionsanläggning (träplastkompositproduktionslinje) är en specialiserad komplett uppsättning produktionsutrustning utformad för att bearbeta plastavfall och träfibrer till trä-plastprodukter.
 20 2026-09
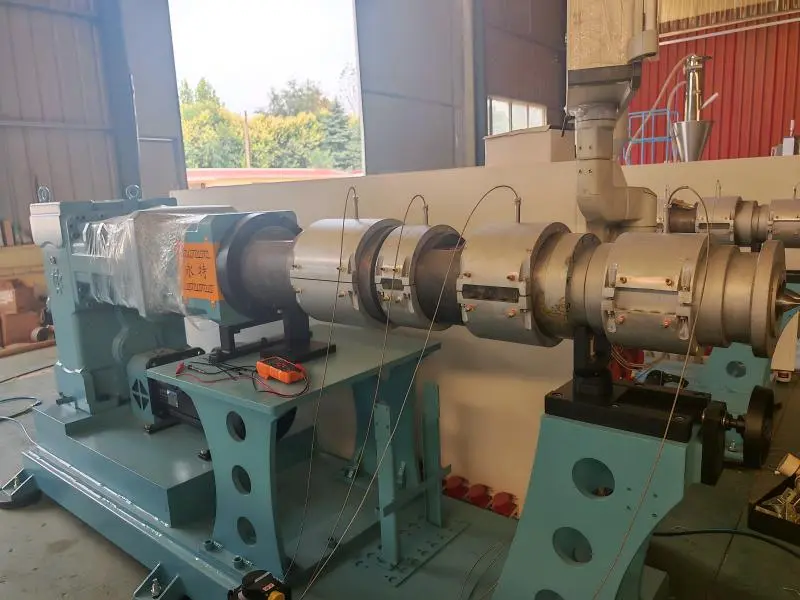
Flänsanslutning för skruv och växellåda för konisk dubbelskruvextruder
Yongtes koniska dubbelskruvsextrudrar använder vanligtvis en elastisk kopplingsmetod; Men som svar på ett specifikt kundkrav har Yongtes ingenjörer specialdesignat och tillverkat ett parti koniska dubbelskruvextrudrar med en flänsbaserad styv direkt anslutning – dessa enheter används främst för extrudering av PVC-fönsterprofiler.
 15 2026-09
Hur löser man problem med feljustering av WPC-dörrlist?
Förvrängning i WPC-dörrförstärkningslister involverar vanligtvis de inre ribborna, med vanliga tecken inklusive laterala förskjutningar eller S-formad skevhet, inkonsekvent tjocklek (varierar mellan tjockare och tunnare sektioner), övergripande vridning och, i allvarliga fall, lösgöring från ytterväggen, felinriktning av håligheten eller deformation efter återhämtning.
Kärnmekanism: ojämn extrudering från maskinhuvudet → asymmetriskt formningsmotstånd → ojämn kylkrympning → snedfördelning av dragkraften.
 14 2026-09
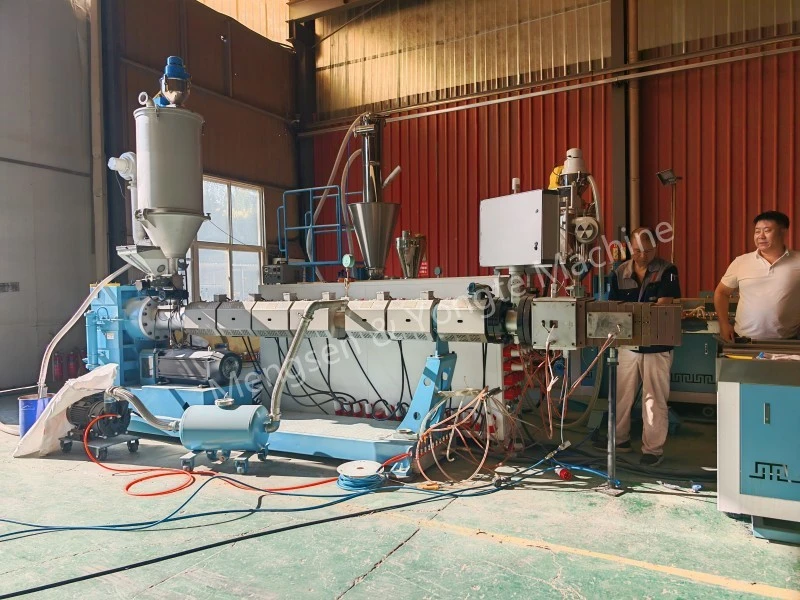
Formoptimering för avfallsmaskin för plastvirke
Vårt team avslutade nyligen en ny omgång av extruderingsprovproduktion för 200*50 mm massiva tjocka plastprofiler, även känd som plastvirke. Huvudmålet med detta projekt är att uppnå standardiserad, kontinuerlig och automatiserad massproduktion av högpresterande massivt plastvirke med avfallsplast som råmaterial, främja teknisk iteration och industriell uppgradering av plastavfall och högvärdig upparbetning.
 11 2026-09
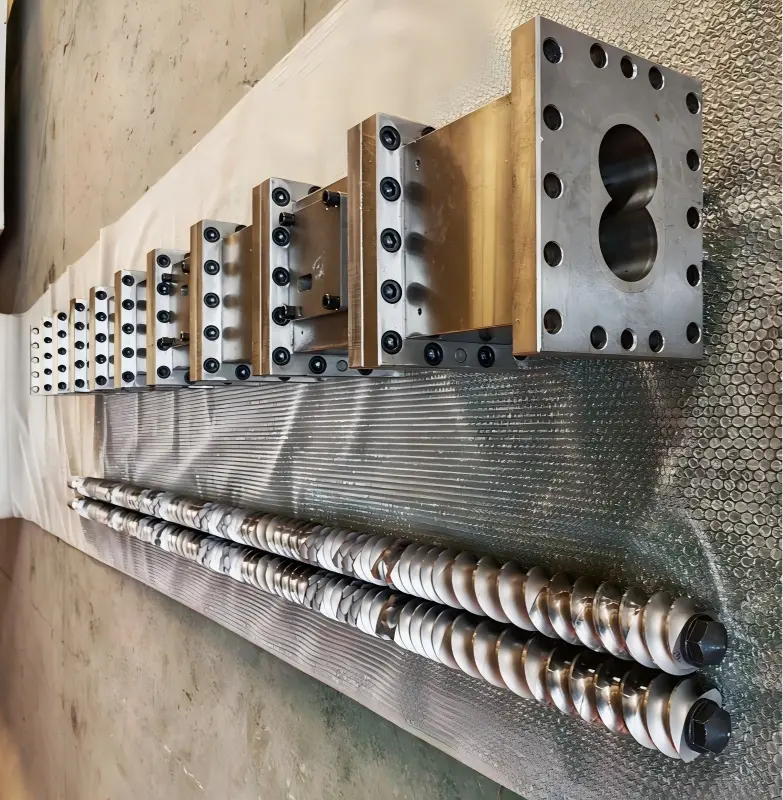
Demontering och montering Parallell dubbelskruv för WPC pelleteringsmaskin
Yongte WPC Pelletiseringsmaskin med SH75 parallell dubbelskruvextruder – Byggstensliknande parallella dubbelskruvade gängade komponenter (transportblock, knådningsblock, klippblock). Dessa komponenter måste användas i par med de vänstra och högra skruvarna korrekt fasade för att säkerställa det korrekta fasförhållandet mellan de två skruvarna under montering, och därigenom förhindra komponentinterferens eller onormal utrustningsfunktion orsakad av fasavvikelse.
 10 2026-09
Orsaker till plötsligt skruvbrott under drift av WPC granulatorextruder
Brottet på WPC-granulatorextruderns parallella dubbelskruvade gängade komponenter representerar en spröd frakturmod; det orsakas sällan av en enda faktor såsom momentan överbelastning, utan beror snarare på de kombinerade effekterna av materialdefekter, spänningskoncentration och driftschockbelastningar. Dessa orsaker kan delas in i fyra huvudkategorier: själva materialet, bearbetnings- och monteringsprocesser, tillverknings- och driftsförhållanden och utrustningsfel.