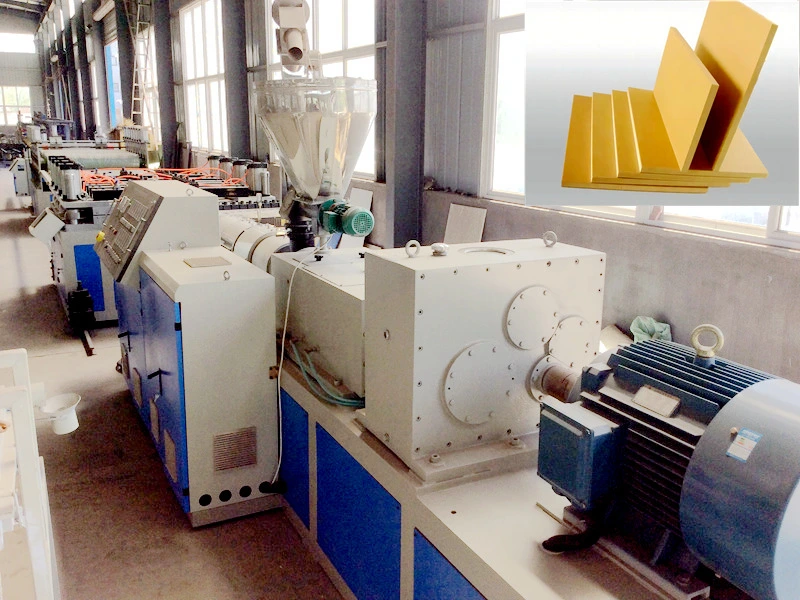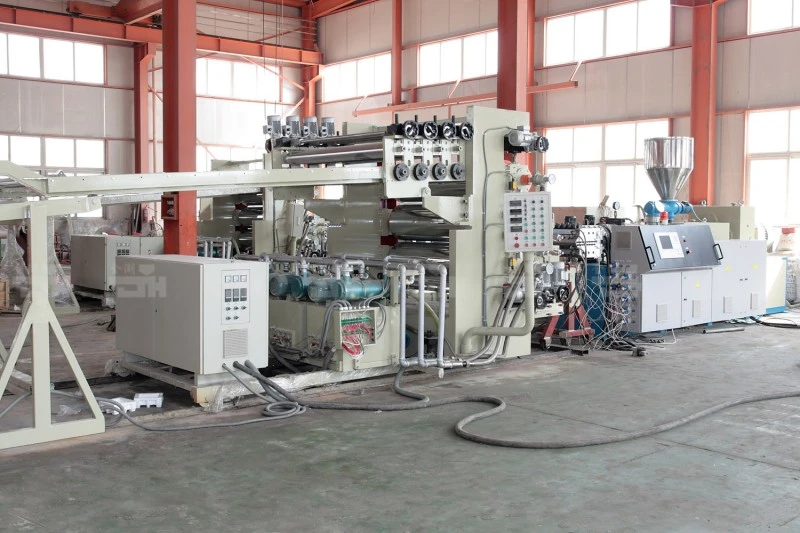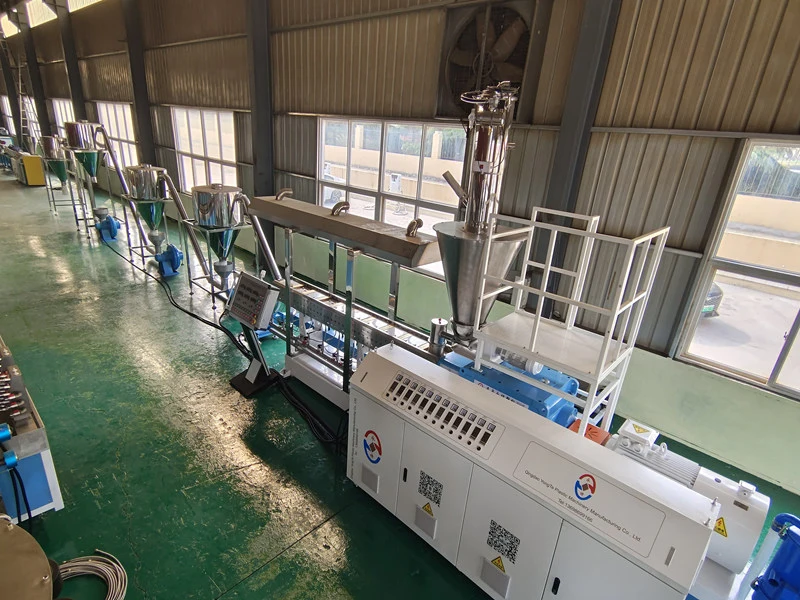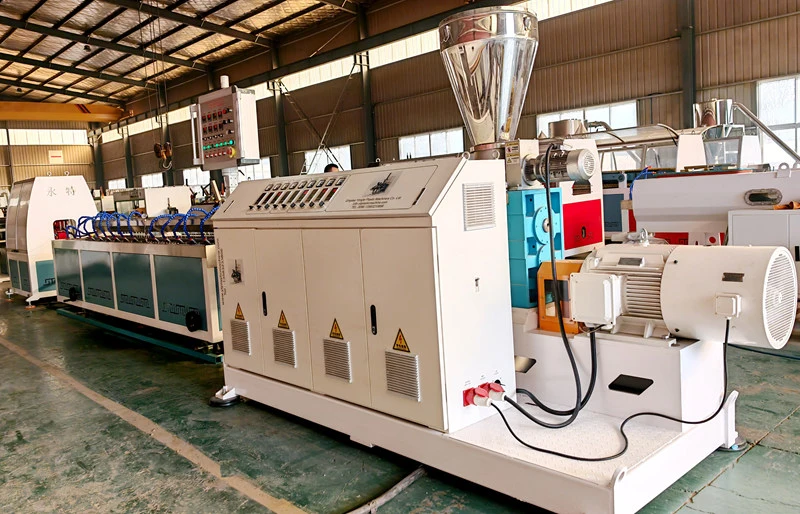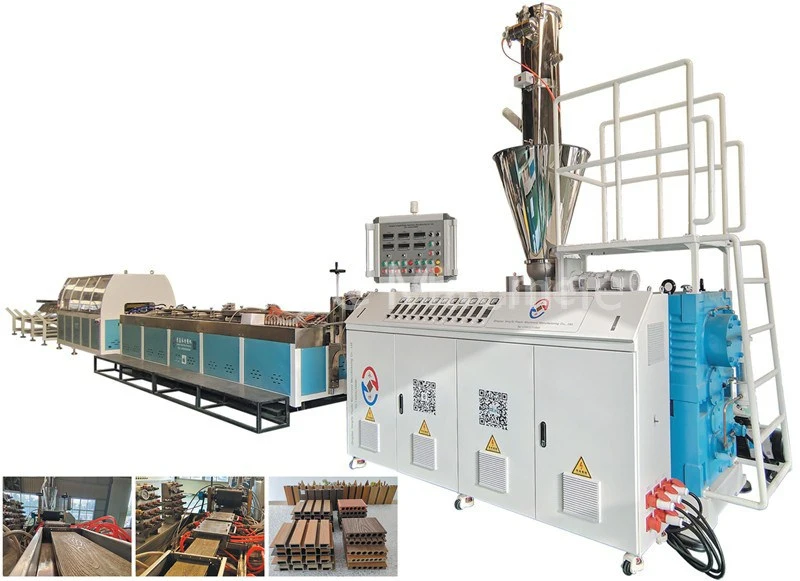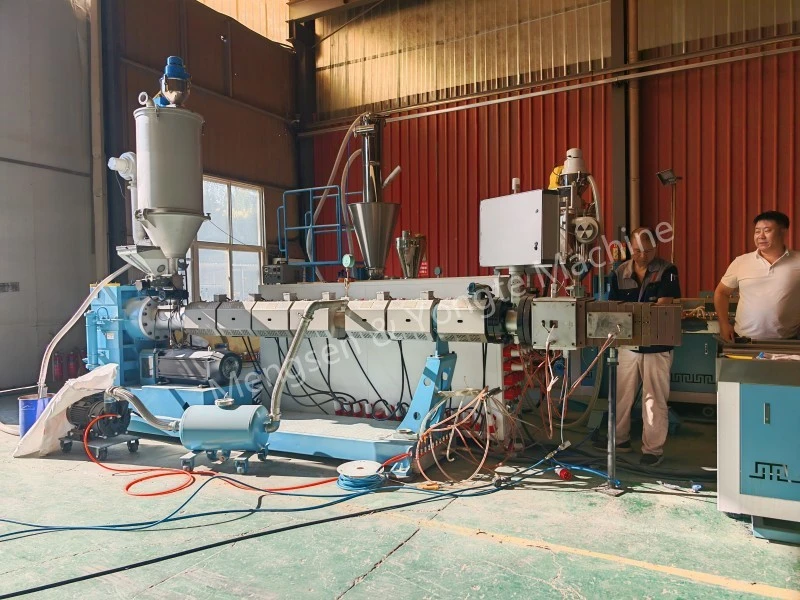
WPC Extrusion Machine Temperaturinställning
Extruderingstemperaturkurva för PE trä-plastkomposit (HDPE + träpulver)
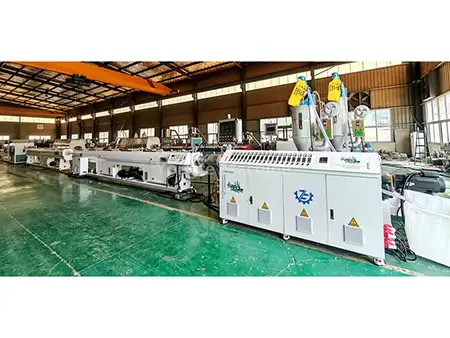
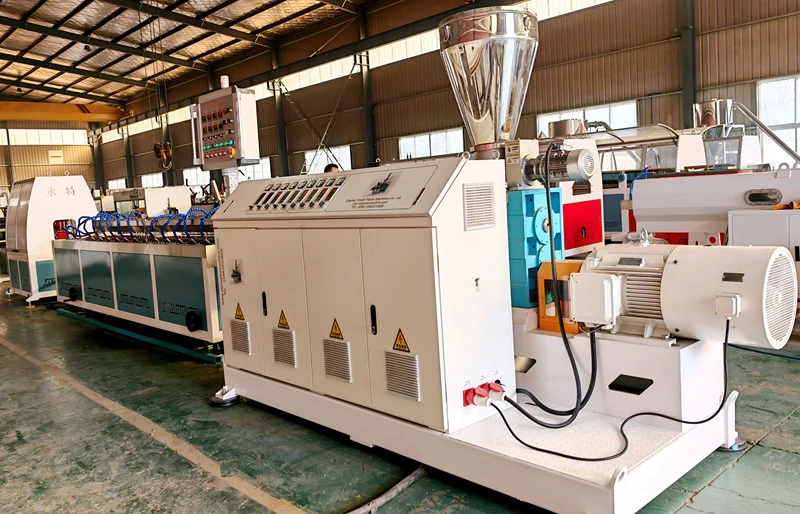
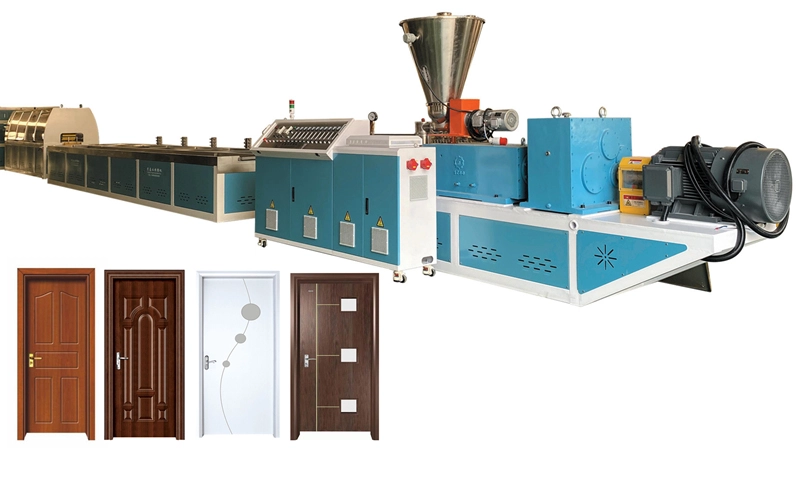
Tillämpliga scenarier: PE och träpulver kompositproduktionslinjer (platt dubbelskruvgranulering → konisk dubbelskruv / enkelskruvs extruderingsgjutning); för PE-träplastkompositer är de primära problemen lokal överhettning, fukthalt och förkolning av träpulvret; därför bör den maximala materialtemperaturen helst inte överstiga 185 °C. I tvåstegsprocessen säkerställer granuleringssteget med parallella dubbelskruvar noggrann blandning, plasticering och bildning av enhetliga granuler från HDPE och träpulver; den efterföljande profilformningen utförs sedan med en konisk dubbelskruv eller enkelskruvsextruder. Denna segmenterade bearbetningsmetod möjliggör oberoende temperaturkontroll i varje steg, vilket minskar risken för lokal överhettning. PE-träplastkompositer är mycket känsliga för bearbetningsförhållanden; särskild uppmärksamhet måste ägnas åt alltför höga lokaliserade temperaturer i fatet eller formen, kvarvarande fukt i råvarorna och förkolning av träpulvret under höga temperaturer. Sådana problem kan leda till kolfläckar på produktytan, missfärgning eller till och med försämring av mekaniska egenskaper. Följaktligen måste materialtemperaturen i den faktiska produktionen kontrolleras strikt, med den maximala temperaturen som helst inte överstiger 185 °C.
I. PE-WPC Extruderingstemperaturkurva (pelleteringssteg + profilformningssteg)
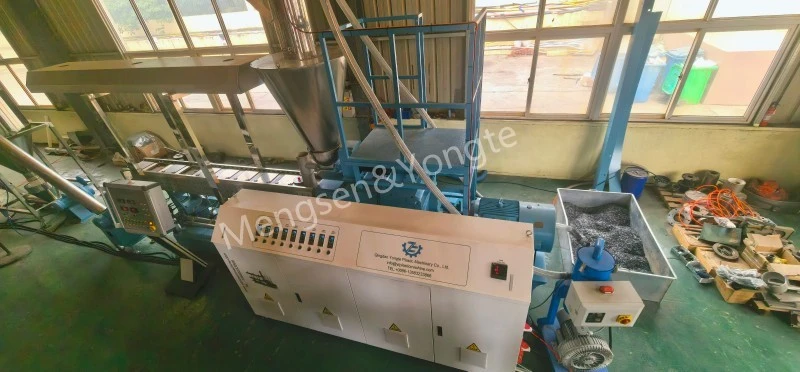
① Parallell dubbelgranulering (PE-trägranulering, parallell dubbelgranulering i samma riktning)
I den faktiska produktionen bör temperaturen finjusteras baserat på råmaterialparametrar som träpulverinnehåll, maskstorlek och HDPE-smältflödesindex: ju högre träpulvertillsatsförhållandet är, desto större är bearbetningssvårigheten, vilket kräver närmare övervakning av temperaturstabiliteten i plasticeringssteget för att förhindra lokaliserad värmeackumulering; när träpulvermaskstorleken är finare, ökar den specifika ytan, vilket gör karbonisering mer sannolikt, vilket kräver lämplig minskning av temperaturområdet i homogeniseringssteget. Dessutom måste kontroll av vattentillförseln i det platta dubbelgranuleringssteget implementeras från förbehandlingsfasen för råmaterial; vid inträde av träpulvret i anläggningen måste dess fukthalt testas, och om den överstiger 5 % måste torkningsbehandling utföras; annars kan fukt som kommer in i extrudercylindern generera ångbubblor vid höga temperaturer, vilket kan äventyra granuleringslikformigheten och leda till inre pordefekter i de slutliga extruderade produkterna under efterföljande extruderingsformning.
Cylinderlängd från matningsporten till huvudet, per °C
|
sektor |
Zon 1 (tillägg) |
Zon 2 |
Zon 3 |
Zon 4-6 |
Zon 7-8 |
Zon 9 |
Dö huvudet |
|
miljö |
145~155 ℃ |
155~165 ℃ |
160~170 ℃ |
165~172 ℃ |
168~175 ℃ |
170~178 ℃ |
172~178 ℃ |
huvudpunkter:
· Sätt inte matningssektionen för högt för att förhindra att träpulvret mjuknar i förtid och fastnar på skruvstången, vilket kan leda till överbryggning eller stavtrassling.
· Zonerna 3–5 utgör den primära blandningsdelen, där temperaturen gradvis höjs;
· Sänk munstyckshuvudet något för att minska temperaturökningen i smältskjuvningszonen;
· Smälttemperaturen får inte överstiga 185 °C under längre perioder; annars kommer träfibrerna att genomgå snabb förkolning, vilket resulterar i uppkomsten av svarta fläckar och en stickande tobaksliknande lukt.
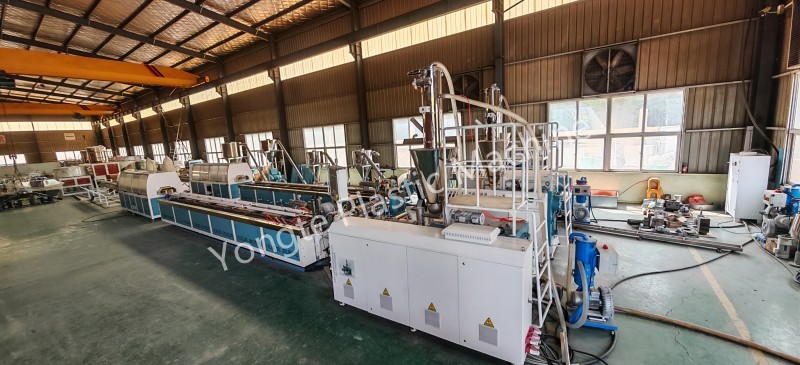
② Formningsmaskin (konisk dubbelskruv SJSZ eller enkelskruv, för extrudering av däck/profiler med trä-plastpellets)
Konisk dubbelskruv Extruder Temperaturparametertabell
|
parametertyp |
Lastsektion (Enhet: °C) |
Kompressionsområde (enhet: °C) |
Avgassektion (enhet: °C) |
Mätområde (enhet: °C) |
Huvudtemperatur (enhet: °C) |
Formtemperatur (enhet: °C) |
Uppmätt smälttemperatur (enhet: °C) |
|
Ställ in temperaturen |
140~150 |
150~162 |
158~168 |
162~172 |
165~173 |
168~175 |
170~180 |
Temperaturparametertabell för enkelskruvsextrudering (samextruderat ytskikt / enkel profil)
|
Parameterkategori |
Lastsektion (Enhet: °C) |
Kompressionsområde (enhet: °C) |
Mätområde (enhet: °C) |
Huvudtemperatur (enhet: °C) |
Formtemperatur (enhet: °C) |
|
inställt värde |
135~145 |
148~160 |
158~168 |
162~170 |
165~172 |
✅ Temperaturdriftsprinciper
1. Inställning av temperaturen är inte lika med smältans faktiska temperatur; det är viktigt att använda en smältsond för att utföra faktiska mätningar av smälttemperaturen. På grund av värmeutvecklingen orsakad av skruvskjuvning överstiger den uppmätta smälttemperaturen vanligtvis den inställda temperaturen med 5–12 °C.
2. Temperaturen i avgassektionen bör inte ställas in för högt. I denna region frigörs den adsorberade vattenångan och flyktiga ämnen med låg molekylvikt i träpulvret i stora mängder; om temperaturen i denna zon är överdrivet hög kan gaserna misslyckas med att strömma ut stadigt från det smälta materialet, vilket lätt kan leda till skumning av smältan och utlösa termisk nedbrytning av träpulverytan, vilket resulterar i förkolning.
3. Formtemperaturen bör vara något högre än temperaturen i doseringssektionen för att säkerställa att det smälta materialet bibehåller tillräcklig flytbarhet när det kommer in i formhåligheten, vilket underlättar jämn fyllning och formning, och minskar bildandet av gropningsdefekter på produktytan orsakade av otillräcklig flytbarhet; formtemperaturen bör dock inte vara överdrivet hög, eftersom en alltför hög formtemperatur skulle minska nedkylningshastigheten för det smälta materialets ytskikt, vilket leder till att materialet vidhäftar mot formytan (mögelfasthet), och potentiellt resultera i materialansamling och brännmärken i områden där materialet ligger kvar under långa perioder.
Relaterade nyheter
- Fördelar med gummibevattningsrör kontra traditionella bevattningsrör
- Kan Yongte tillhandahålla nyckelfärdig projekttjänst för WPC-trädgårdsanläggning?
- 200x50 mm återvunnen massiv plastvirkemaskin testad framgångsrikt
- Yongte WPC Kolumntillverkningsmaskin med samextrudering har testats framgångsrikt
- Hur kan plastfilmsspillan användas för att producera trä-plastkompositprodukter (WPC)?
- Applikation för gummiskummade vattengenomsläppliga rör
Lämna ett meddelande till mig