

Orsaker till plötsligt skruvbrott under drift av WPC granulatorextruder
Orsaker till plötsligt skruvbrott under drift av WPC granulatorextruder
Orsaker till plötslig fraktur under drift av det parallella dubbelskruvade gängade blocket (kompressionsblock/transportblock)
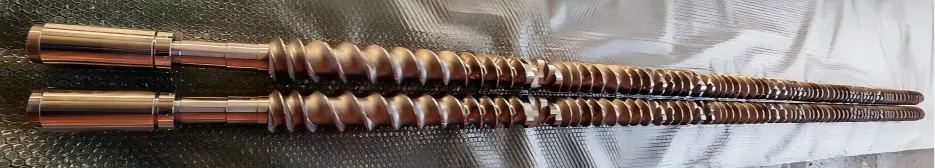
Yongte WPC granuleringsextruder är utrustad med en parallell dubbelskruvsextruder, där skruvarna består av en central axel och modulära gängade block. De gängade blockmaterialen som väljs är WR4 eller WR7, som ger utmärkt slitage- och korrosionsbeständighet; följaktligen uppvisar skruvarna enastående hållbarhet under dessa driftsförhållanden. Under produktionen utsätts emellertid de gängade blocken kontinuerligt för kombinerade skjuv-, tryck- och friktionspåkänningar. Om någon avvikelse inträffar i dessa processer kan det leda till plötsliga brottbrott i de gängade blocken, vilket direkt orsakar en produktionslinjeavstängning och resulterar i avsevärda stilleståndsförluster och underhållskostnader för företaget. Följande avsnitt analyserar systematiskt de potentiella orsakerna till plötsliga brottfel i de gängade blocken av parallella dubbelskruvextrudrar.
Brottet på WPC-granulatorextruderns parallella dubbelskruvade gängade komponenter representerar en spröd frakturmod; det orsakas sällan av en enda faktor såsom momentan överbelastning, utan beror snarare på de kombinerade effekterna av materialdefekter, spänningskoncentration och driftschockbelastningar. Dessa orsaker kan delas in i fyra huvudkategorier: själva materialet, bearbetnings- och monteringsprocesser, tillverknings- och driftsförhållanden och utrustningsfel.
Skillnader: Fraktur involverar vanligtvis fragmenterade delar med en spröd brottyta och ingen signifikant plastisk deformation; slitage visar sig som gradvis förtunning; vridningsfel orsakas vanligtvis av att skruvens tillåtna vridmomentgräns överskrids.
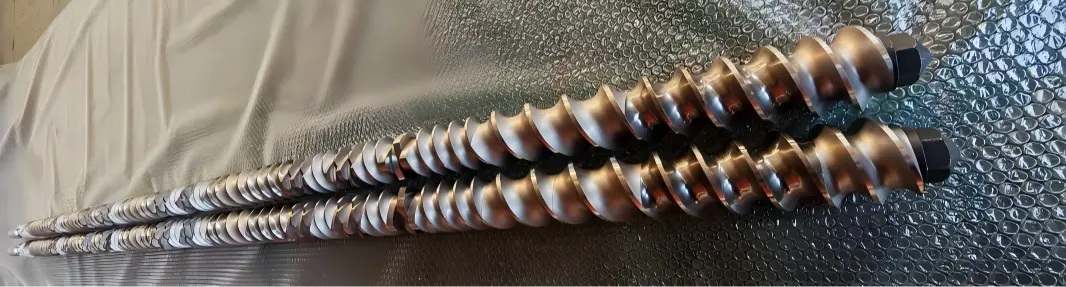
1、 Material- och värmebehandlingsdefekter
1. Värmebehandling misslyckades
Det nitrerade skiktet är för tjockt, vilket resulterar i hög sprödhet; basmaterialet saknar tillräcklig härdning, vilket lämnar kvarvarande inre spänningar; vid exponering för driftvärme frigörs dessa spänningar, vilket leder till direkt brott;
Släckningsspricka: Mikrosprickor genererades under släckningsprocessen för ämnet; dessa sprickor upptäcktes inte under fabriksinspektionen, men de fortplantade sig under drift, vilket ledde till en momentan fraktur.
2. Råmaterialinneslutning, porositet eller kaviteter: Inre inneslutningar eller krympningshåligheter i smidda eller gjutna delar utgör inneboende defekter. Under normala driftsförhållanden är stressen koncentrerad till dessa defektplatser; alla fluktuationer kan göra att dessa defekter brister omedelbart.
3. Felaktigt materialval: en formulering med hög fyllmedel (glasfiber, kalciumkarbonat, kimrök) användes av misstag med vanligt nitrerat stål; en formulering med hög korrosionsbeständighet applicerades på varmbearbetningsstål utan molybden, vilket resulterade i erosion av substratet och bildandet av mikrosprickor.
Yongte WPC granuleringsextruder utrustar högkvalitativ skruv och cylinder, så att den inte skadas på grund av material och värmebehandlingsdefekter. vårt skruvmaterial är WR4, WR4 är ett slitstarkt legeringsmaterial med hög prestanda, som främst används vid tillverkning av nyckelkomponenter i industriell utrustning, särskilt i dubbelskruvextrudrar, blandningskomponenter och andra områden. Dessutom kan WR4 ytterligare stärka ytegenskaperna genom ytnitrering eller volframkarbidsprutning för att bilda ett slitstarkt lager med tjockleken 0,1~0,3 mm, med hårdhet upp till HV1200~1500, vilket är lämpligt för råmaterialbearbetning som innehåller fyllmedel med hög hårdhet (som kvartspulver och metallpulver).
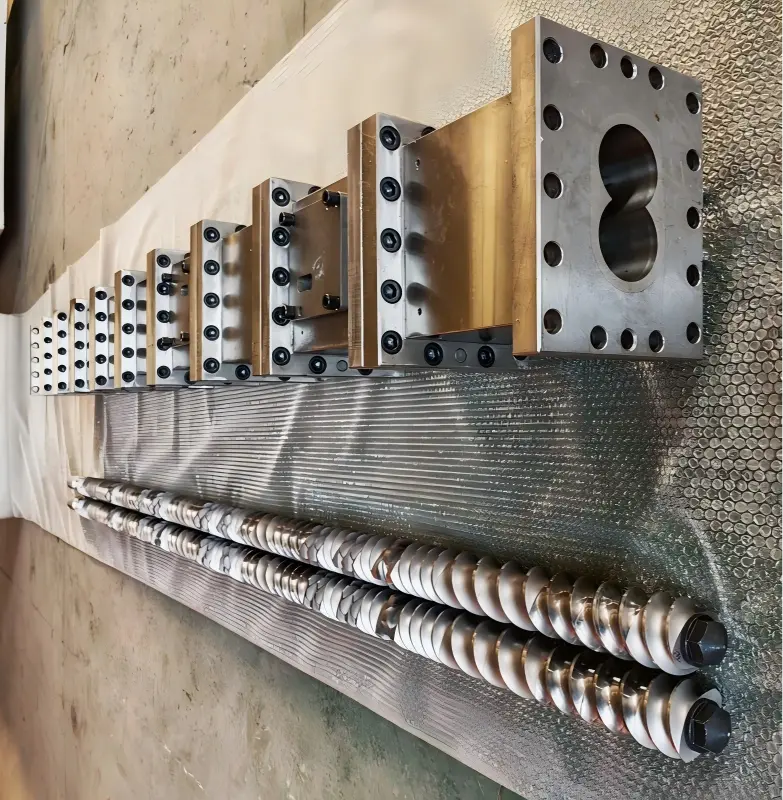
2、Mekanisk montering och strukturell spänningsanalys
1. Överdriven axiell förspänning: Det gängade blocket säkras med en låsmutter; om förspänningen är inställd för högt, utsätts det gängade blocket för kontinuerligt högt statiskt tryck; vid uppvärmning överlagrar den termiska expansionseffekten detta tillstånd, vilket gör att den inre tryckspänningen överskrider materialets brottgräns.
Det axiella spelet mellan de dubbla skruvarna är kritiskt: om spelet är för litet kommer skruvarna att expandera på grund av värme, vilket gör att ändytorna på de gängade blocken trycks ihop och spricker.
2. Spänningskoncentration för kilspår/inre hål: De skarpa hörnen eller alltför små hålen i det inre hålets kilspår utgör spänningskoncentrationspunkter; en alltför snäv passform kan orsaka mikrosprickor i kilspåret, som sedan fortsätter att fortplanta sig.
3. Den gängade ytan är ojämn eller innehåller främmande föremål; ändytan kan ha grader, järnspån eller materialskräp; efter montering uppstår lokal punktkontakt på ändytan, vilket resulterar i lokalt högt tryck under drift, vilket kan leda till sprickor i kontaktpunkterna.
4. Dålig skruvjustering (icke cirkulär mellan de två skruvarna); slitage på kopplingen eller lagerhuset; överdriven koaxialitetsavvikelse mellan de två parallella skruvarna; de gängade blocken utsätts för periodisk växlande böjspänning, vilket leder till utmattningsbrott.
3、Process drifttillstånd påverkan (omedelbar belastning som utlöser fraktur)
1. Kallstart / Hårdstart orsakad av materialblockering: När materialet inuti cylindern svalnar och stelnar, tvångsstartas skruven, vilket resulterar i ett momentant vridmoment som vida överstiger det nominella vridmomentet; detta genererar en enorm stötbelastning som direkt bryter skruvblocket – det vanligaste olycksscenariot på plats.
2. Främmande föremål som kommer in i pipan (t.ex. hårdmetallföremål); muttrar, packningar, skruvspån eller metallverktyg som faller ner i behållaren och fastnar mellan det gängade blocket och cylindern, vilket skapar en övergående tryckstöt.
3. Lokal överhettning och plötsliga förändringar i termisk stress: den lokala temperaturen stiger kraftigt och sjunker sedan snabbt; denna alternerande termiska cykling inducerar termiska chocksprickor; speciellt för nitrerade komponenter är deras motståndskraft mot värmechock dålig.
4. Överdriven materialfyllning eller plötsliga tryckförändringar, en kraftig ökning av matningshastigheten eller en blockerad avgasport kan göra att huvudtrycket ökar omedelbart, vilket utsätter det gängade blocket för betydande periferiska och axiella krafter.
4、Ansamling av trötthetsskador (existerande dolda sprickor, plötslig uppkomst)
Den gängade komponenten utsätts för alternerande vridmoment och alternerande spänningar under en längre period, vilket gör att mikrosprickor på dess yta gradvis fortplantar sig; dessa skador är inte synliga för blotta ögat. Men när sprickorna når en kritisk storlek, fortplantar de sig plötsligt utan någon förvarning, vilket ger sken av att "plötsligt misslyckas".
Snabb inspektionsmetod på plats (visuell inspektion av brottytan)
· Brottytan uppvisar gamla sprickor och ett skalliknande mönster: utmattningsbrott (som resulterar av långvarig alternerande spänning, inte omedelbar påverkan).
· Platta och ljusa tvärsnitt med spröda korn: värmebehandlingsinducerad sprödhet / sprickbildning i det nitrerade lagret
· Brottytan uppvisar kompressionsdeformation och metallrepor; främmande föremål inducerad fraktur.
· Sprickan har sitt ursprung i det inre hålets kilspårplats: kilspåningskoncentration
Motsvarande förebyggande åtgärder
1. Materialanskaffningsinspektion: utför oförstörande provning och hårdhetsprovning på smide; verifiera materiella kvalifikationsrapporter; kontrollera nitreringsskiktets djup för nitrerade komponenter för att förhindra bildandet av spröda nitrerade skikt.
2. Montering: Kontrollera strikt axiell förspänning och verifiera skruvens koaxialitet; rengör ändytan noggrant och runda stegkanterna.
3. Användningsprocedur: Starta inte kylaggregatet med tvång; se till att det blockerade materialet är tillräckligt uppvärmt för att smälta det innan drivningen används; installera en magasinmagnet för borttagning av järn.
4. Daglig inspektion: Övervaka huvudenhetens vridmoment och tryckhöjdsfluktuationer; utföra regelbundna inspektioner av axiallagren för att förhindra axiell förskjutning.
Relaterade nyheter
- Hur många formar behövs för en uppsättning dörrkarmar?
- Integrerat anti-överbryggande matningssystem för återvunnen plastextrudering
- Yongte-gummiskum, mikroporöst läckagerörs produktionslinje, framgångsrikt beställd för indisk kund
- Fördelar med gummibevattningsrör kontra traditionella bevattningsrör
- Kan Yongte tillhandahålla nyckelfärdig projekttjänst för WPC-trädgårdsanläggning?
- 200x50 mm återvunnen massiv plastvirkemaskin testad framgångsrikt
Lämna ett meddelande till mig



Nyheter Rekommendationer


