Demontering och montering Parallell dubbelskruv för WPC pelleteringsmaskin
SH75 Parallell Dubbelskruv demontering och monteringsguide
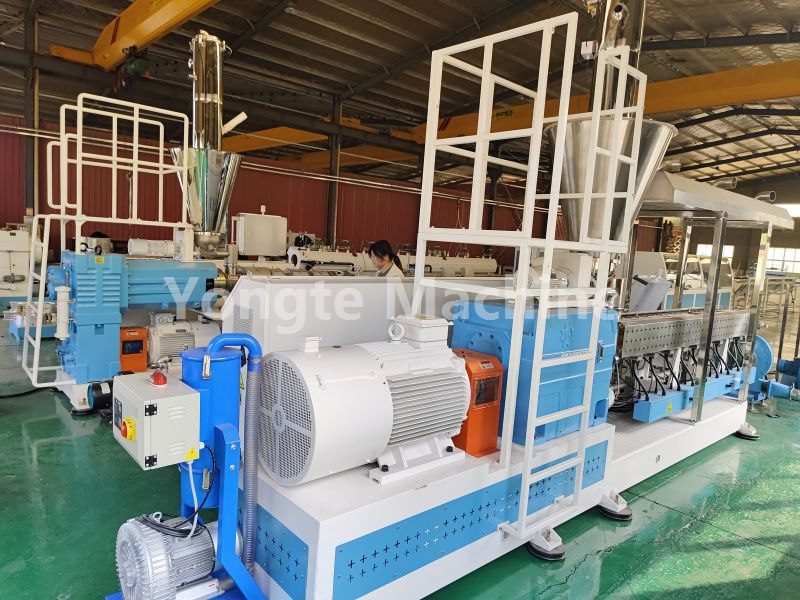
Under drift av WPC-pelletsmaskinen, om underhåll krävs på grund av slitage på skruv- och cylinderenheten, ska användaren ta isär och återmontera dessa komponenter. Demonterings- och monteringsprocedurerna för SH75 modulära platt dubbelskruvsmaskin måste utföras i strikt överensstämmelse med de föreskrivna driftsprocedurerna; All personal som är inblandad i dessa operationer bör bekanta sig med driftsspecifikationerna i förväg och vidta lämpliga skyddsåtgärder för att förhindra säkerhetsolyckor eller skador på utrustningen till följd av felaktig användning. Demonterings- och monteringsguiden för platta dubbelskruvar från Yongtes teknikteam är endast avsedd som en referens för operatörer.
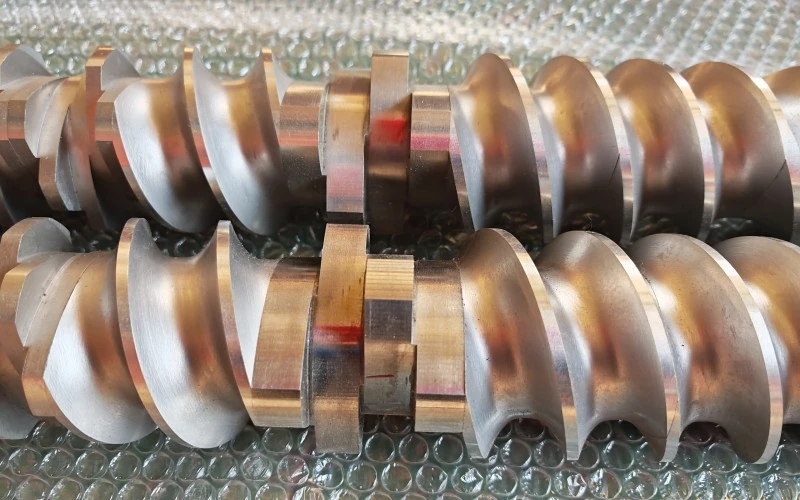
Tillämplig på: Yongte WPC Pelletizing SH75 Parallell Double-Screw Extruder – Byggblocksliknande parallella dubbelskruvade gängade komponenter (transportblock, knådningsblock, klippblock). Dessa komponenter måste användas i par med de vänstra och högra skruvarna korrekt fasade för att säkerställa det korrekta fasförhållandet mellan de två skruvarna under montering, och därigenom förhindra komponentinterferens eller onormal utrustningsfunktion orsakad av fasavvikelse.
Innan någon operation påbörjas måste LOTO-proceduren (Lockout/Tagout) följas strikt: alla strömkällor måste kopplas bort och det måste bekräftas att utrustningen är helt avstängd för att förhindra personskada eller utrustningsskador orsakade av oavsiktlig start.
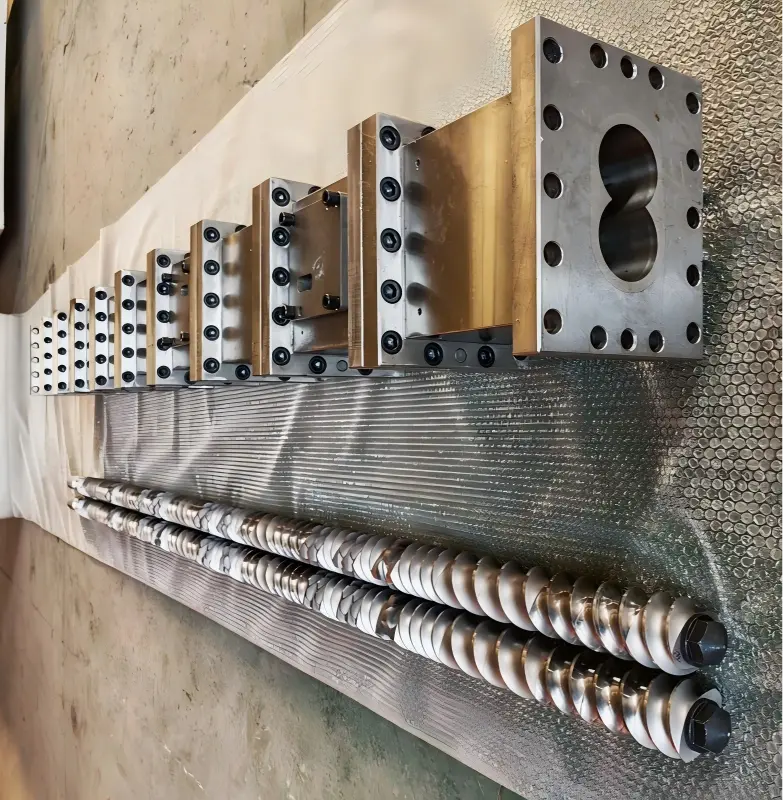
1, Förberedelse
1. Verktyg och förbrukningsartiklar
· Specialverktyg för skruvextraktion, hydraulisk draganordning/press, kopparstång, kopparskyffel, koppartrådborste, trähammare (det är förbjudet att slå den gängade blockarbetsytan direkt med en stålhammare)
· Momentnyckel, insexnyckel, högtemperatur-anti-stick-fett (molybdendisulfid-högtemperatursmörjfett), markörpenna, högtemperaturbeständiga handskar, rent träblock/gummikudde
· Rengöringsmedel, tryckluft, skyddsglasögon
2. Avstängning före drift (innan skruven dras ut från cylindern)
1. Innan du stänger av maskinen, rengör den noggrant med rengöringsmedlet och försök att tömma allt material från tanken.
2. Kyl ner till en säker temperatur; koppla bort strömförsörjningen, placera en varningsskylt och lås området; stäng av värme-, matnings- och vakuumsystem.
3. Ta bort maskinhuvudet, flerhålsplattan, värmeslingan, termoelementet, vakuumtäckplattan och matningsporten.
4. Lossa de segmenterade flänsbultarna på skruvhylsan; förbereda för att dra ut hela dubbelskruvsenheten.
2, Full skruvdragning (förprocess)
1. Koppla loss reduktionsväxellådans utgångskoppling; markera fasen för vänster och höger skruvar och spline (detta är avgörande för att förhindra att felaktig installationsfas skadar komponenter).
2. Drift / Hydraulisk fixtur: horisontellt synkronisera utdragningen av två skruvar; se till att båda skruvarna förblir parallella – dra inte i dem med våld på ena sidan.
3. Placera den på ett träblock; håll skruven upphängd så att den inte kommer i direkt kontakt med marken, vilket kan skada gängprofilen.
4. Rengör material medan de fortfarande är varma: använd en kopparskyffel och kopparborste för att ta bort karbider; om materialet fastnar mellan det gängade blocket och dornen, applicera lokal, enhetlig uppvärmning för att mjuka upp materialet innan demontering; det är strängt förbjudet att utsätta komponenten för intensiv lokal uppvärmning.
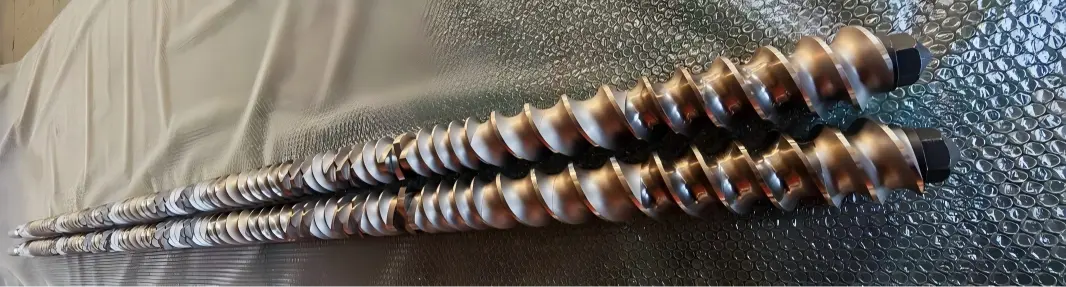
3, Demonteringsprocedur för gängat block (komponent) (demonteras sekventiellt från maskinhuvudet mot reduktionsväxellådans ände)
Sekvens: Främre låsmutter → Radiell låsring → Varje uppsättning gängade komponenter
1. Lossa den främre låsmuttern (den är vanligtvis gängad invändigt – vänd inte om gängriktningen); ta sedan bort låsmuttern, tryckbrickan och positioneringsringen.
2. Ta bort de gängade blocken grupp för grupp, ta sedan bort de parade A/B-skruvkomponenterna från samma position; markera varje grupp av komponenter med en märkpenna – anger positionsnummer + sida (fram/bak) + skruvorientering (vänster/höger); ta ett fotografi för att dokumentera monteringssekvensdiagrammet.
3. Gängat block fast på dornen: Använd en hydraulisk press kombinerad med specialverktyg för axiell pressning, med hjälp av en kopparstång; det är strängt förbjudet att slå eller bända den gängade ytan i en vinkel; Det är också strängt förbjudet att direkt värma komponentens arbetsyta med en oxyacetylenbrännare.
4. Efter fullständig demontering: rengör kärntappens spline, ytterdiametern på kärntappen och komponentens inre splinespår; ta bort alla ackumulerade kolavlagringar eller härdat material; inspektera splines för slitage, sprickor eller flisning.
5. Komponentinspektion: Kontrollera med avseende på slitage på gängprofiler och ingreppsytor, samt för gropbildning eller sprickor; komponenter med överdrivet slitage ska omedelbart skrotas; slipning eller reparation är förbjuden; sådana komponenter får inte laddas om i maskinen.
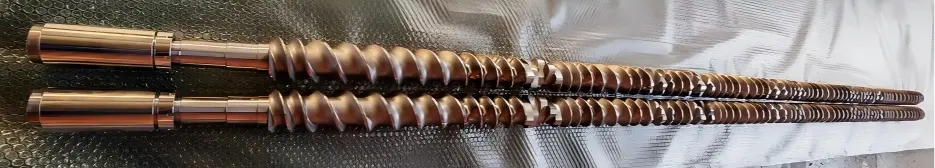
4, Gängad blockenhet (montera omvänt enligt originalritningarna eller markeringarna, från växellådans ände mot maskinhuvudets ände)
1. Rengör kärnans spline och komponentens inre spline; applicera ett tunt lager av högtemperatur-anti-stick-fett (applicera inte ett tjockt lager för att förhindra ansamling av förkolat material under produktionen).
2. Montera de gängade blocken sekventiellt enligt märkningsordningen; installera dem i par och se till att ingreppsfaserna för A- och B-skruvarna är inriktade; se till att komponentändytorna är tätt pressade mot varandra utan spel och att spline är helt på plats.
Transportblocket, knådningsblocket och klippblocket har en specificerad orientering och får inte installeras i motsatt riktning; knådningsblockets rotationsriktning och vinkel måste strikt överensstämma med processritningarna.
För varje installerad uppsättning, vrid manuellt de två skruvarna för att säkerställa smidigt ingrepp utan att klämma eller skrapa.
3. Installera positioneringsringen och tryckbrickan i ordningsföljd och dra sedan åt låsmuttern på framsidan.
4. Dra åt låsmuttern till det specificerade vridmomentet (75 Nm; se i allmänhet tillverkarens rekommenderade vridmoment; applicera diagonal föråtdragning i 2–3 separata steg – dra inte åt allt på en gång).
5. När monteringen är klar, justera de två skruvarna manuellt: säkerställ en jämn, kontinuerlig rotation utan klämningar eller onormala knackningsljud; det ska inte finnas någon metallfriktion mellan de två skruvarna.
6. Verifiering: Jämför med de ursprungliga monteringsfotona för att verifiera komponentsekvens, orientering och kvantitet.
5, Skruva ihop cylindern
1. Rengör cylinderns insida noggrant; se till att bussningen är fri från förkolat material och inspektera bussningen för slitage.
2. De två skruvarna förblir i ingrepp med konstant fas; när pipan trycks in horisontellt synkroniserat, detekteras motståndet omedelbart och maskinen bör inte köras under överdriven kraft.
3. Montera den bakre kopplingen, rikta in den mot den tidigare markerade splinefasen och fäst kopplingshylsan och positioneringsstiftet.
4. Sätt tillbaka cylinderflänsarna för varje sektion och dra åt flänsbultarna i diagonala steg.
5. Restaureringsvärmeslinga, termoelement, vakuumport, matningssektion, maskinhuvud
6, Testkörningsinspektion
1. Återställ alla ledningsanslutningar, koppla ur LOTO, rotera manuellt axeln med låg hastighet i några varv och bekräfta att det inte finns några onormala friktionsljud.
2. Utför ett joggningstest utan belastning, låg hastighet, övervaka ström och vibrationer; om inga avvikelser upptäcks, öka temperaturen; efter att temperaturen har höjts, utför ett nytt skivbordstest för ny inspektion (eftersom utrustning kan ha en tendens att fastna på grund av termisk expansion).
3. Genomföra provproduktion med låghastighetsutfodring; övervaka vridmoment och tryckfluktuationer; bekräfta inga avvikelser.
7. Viktiga risker och kontraindikationer (75 dubbla högfrekventa felpunkter)
1. ❌ Det är förbjudet att slå den gängade blockarbetsytan med en stålhammare; att göra det kan orsaka kantflisning eller förlust av legeringsskiktet, vilket resulterar i omedelbar skrotning.
2. ❌ Felaktig fasinstallation som leder till forcerad motorrotation: Koppla loss klämblocket direkt eller repar trumbussningen.
3. ❌ Om kolavlagringar eller järnspån finns på det gängade blockets ändyta före montering → kan detta orsaka ytskador eller komponentbindning, vilket gör komponenten omöjlig att ta bort under nästa demonteringscykel.
4. ❌ Överdrivet eller otillräckligt vridmoment för låsmutter: Otillräckligt vridmoment kan göra att komponenter skiftar eller går sönder; för stort vridmoment kan leda till att muttern fastnar under nästa demonteringsprocess.
5. ❌ Ensidigt tillbakadragande av skruven orsakar felinriktning mellan de två skruvarna och komponentkollisioner.
6. ✅ Ta foton och markera komponenter under demontering – detta är särskilt viktigt för sammansättningar som består av flera sammankopplade block, eftersom det är mycket lätt att feljustera sekvensen eller vinkeln enbart baserat på minnet.
Relaterade nyheter
- Hur många formar behövs för en uppsättning dörrkarmar?
- Integrerat anti-överbryggande matningssystem för återvunnen plastextrudering
- Yongte-gummiskum, mikroporöst läckagerörs produktionslinje, framgångsrikt beställd för indisk kund
- Fördelar med gummibevattningsrör kontra traditionella bevattningsrör
- Kan Yongte tillhandahålla nyckelfärdig projekttjänst för WPC-trädgårdsanläggning?
- 200x50 mm återvunnen massiv plastvirkemaskin testad framgångsrikt
Lämna ett meddelande till mig



Nyheter Rekommendationer